Farbiger Edelstahl für Architektur, Design und anspruchsvolle Anwendungen.
Architektur & DesignFachwissenBeratung
ColourTex® verbindet die Eigenschaften nichtrostender Stähle mit einer dauerhaft farbigen Oberfläche. Unterschiedliche Farben, Oberflächenstrukturen und vielfältige Verarbeitungsmöglichkeiten eröffnen gestalterische Freiräume für anspruchsvolle Projekte.

Werbeleiter
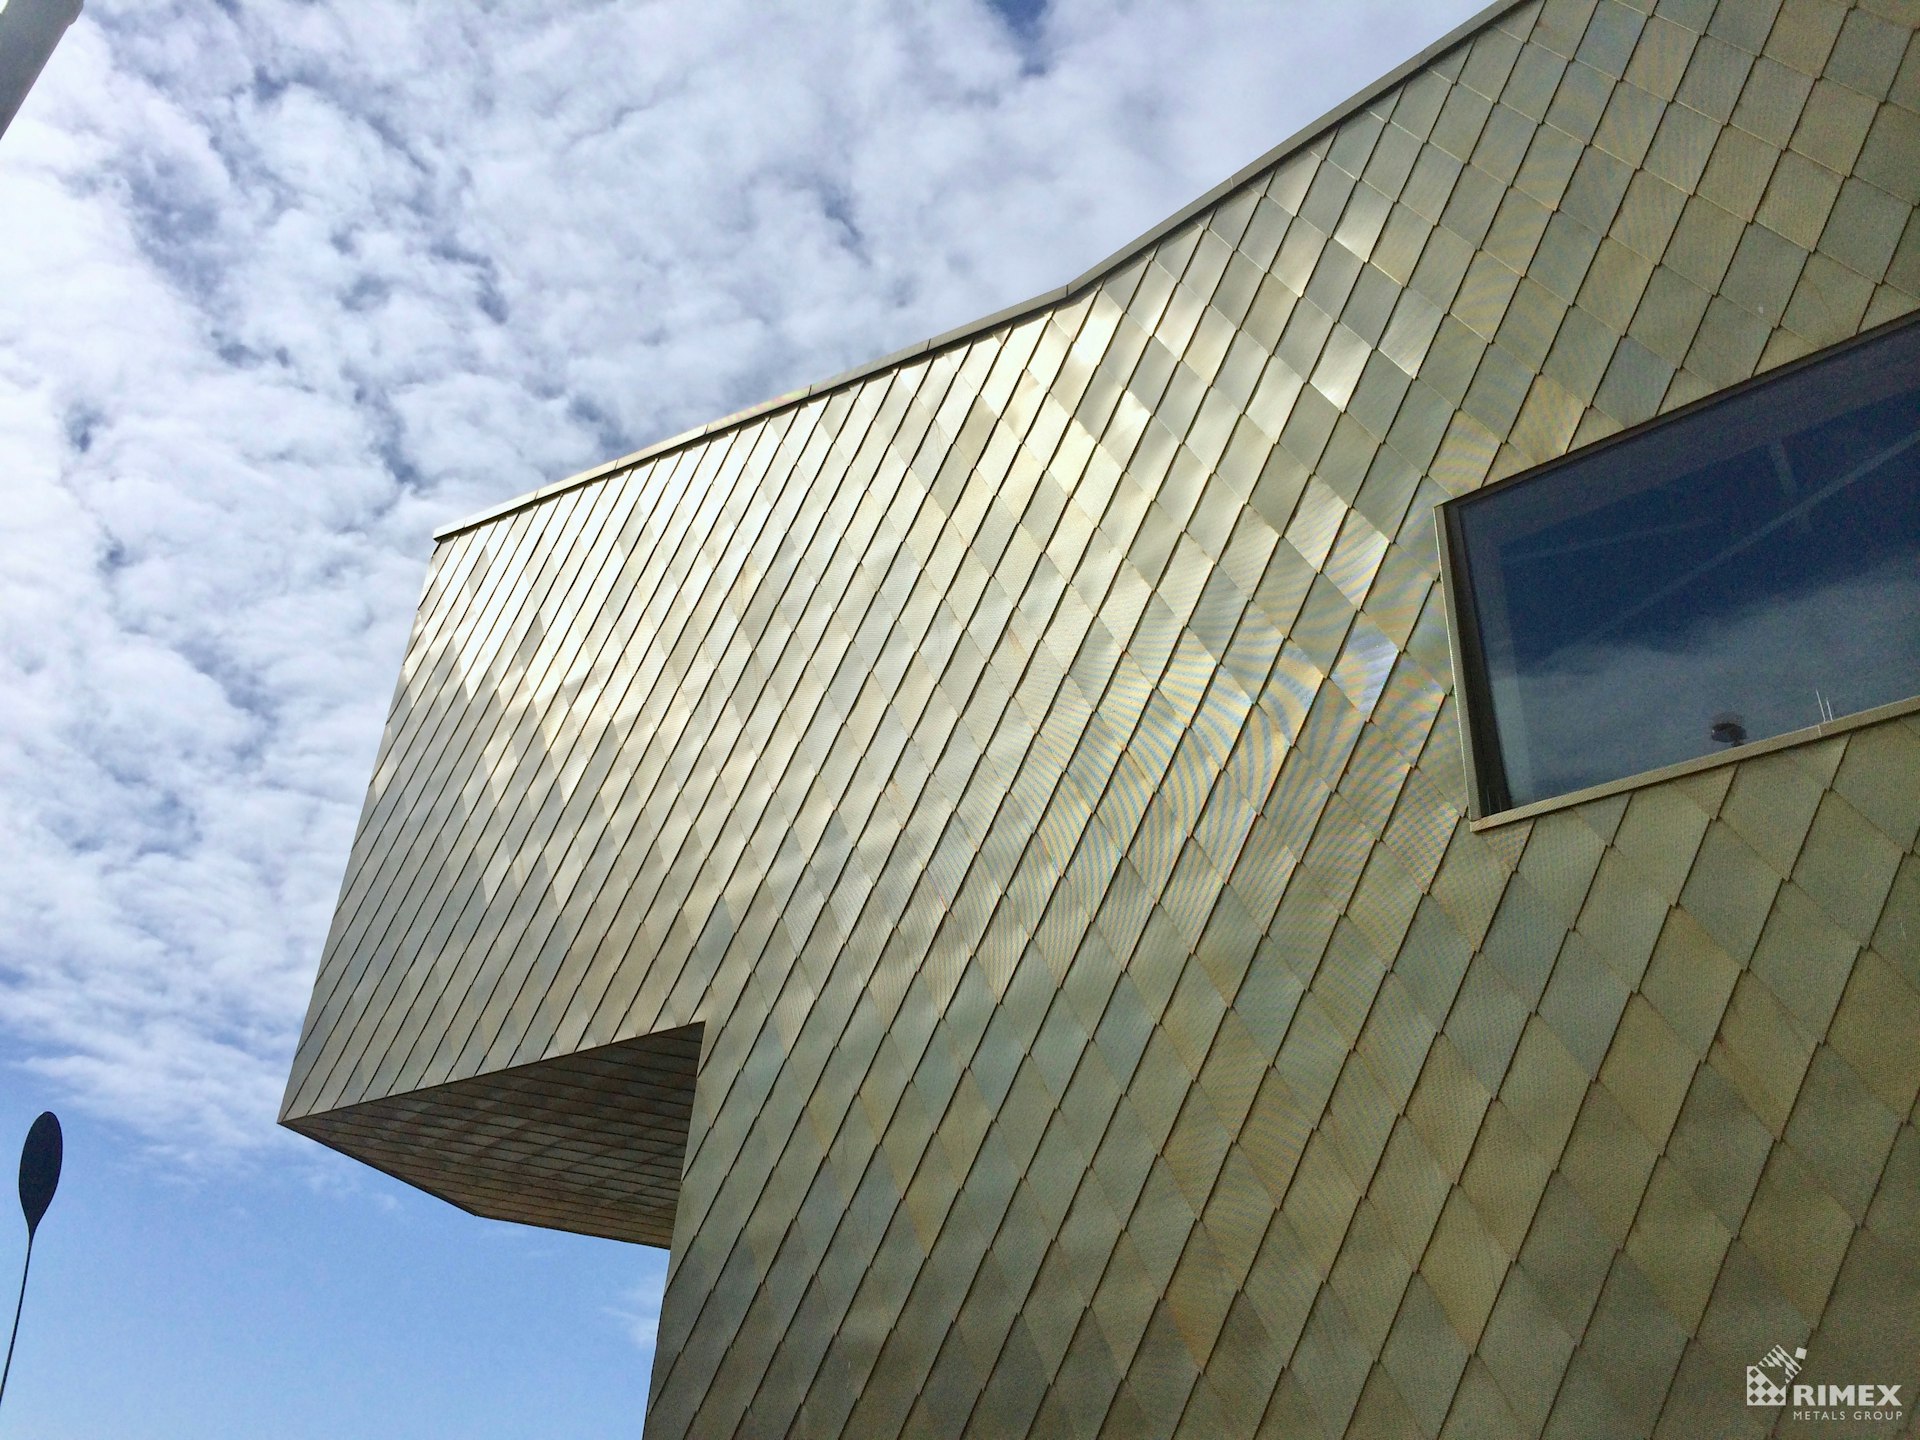
Metallische Eleganz in Ihrer Wunschfarbe.
Mit ColourTex® lassen sich nichtrostende Edelstahloberflächen in verschiedenen Farbtönen gestalten. Die Farbe entsteht durch einen Interferenzfilm auf der Edelstahloberfläche, nicht durch aufgetragene Farbstoffe oder Pigmente.
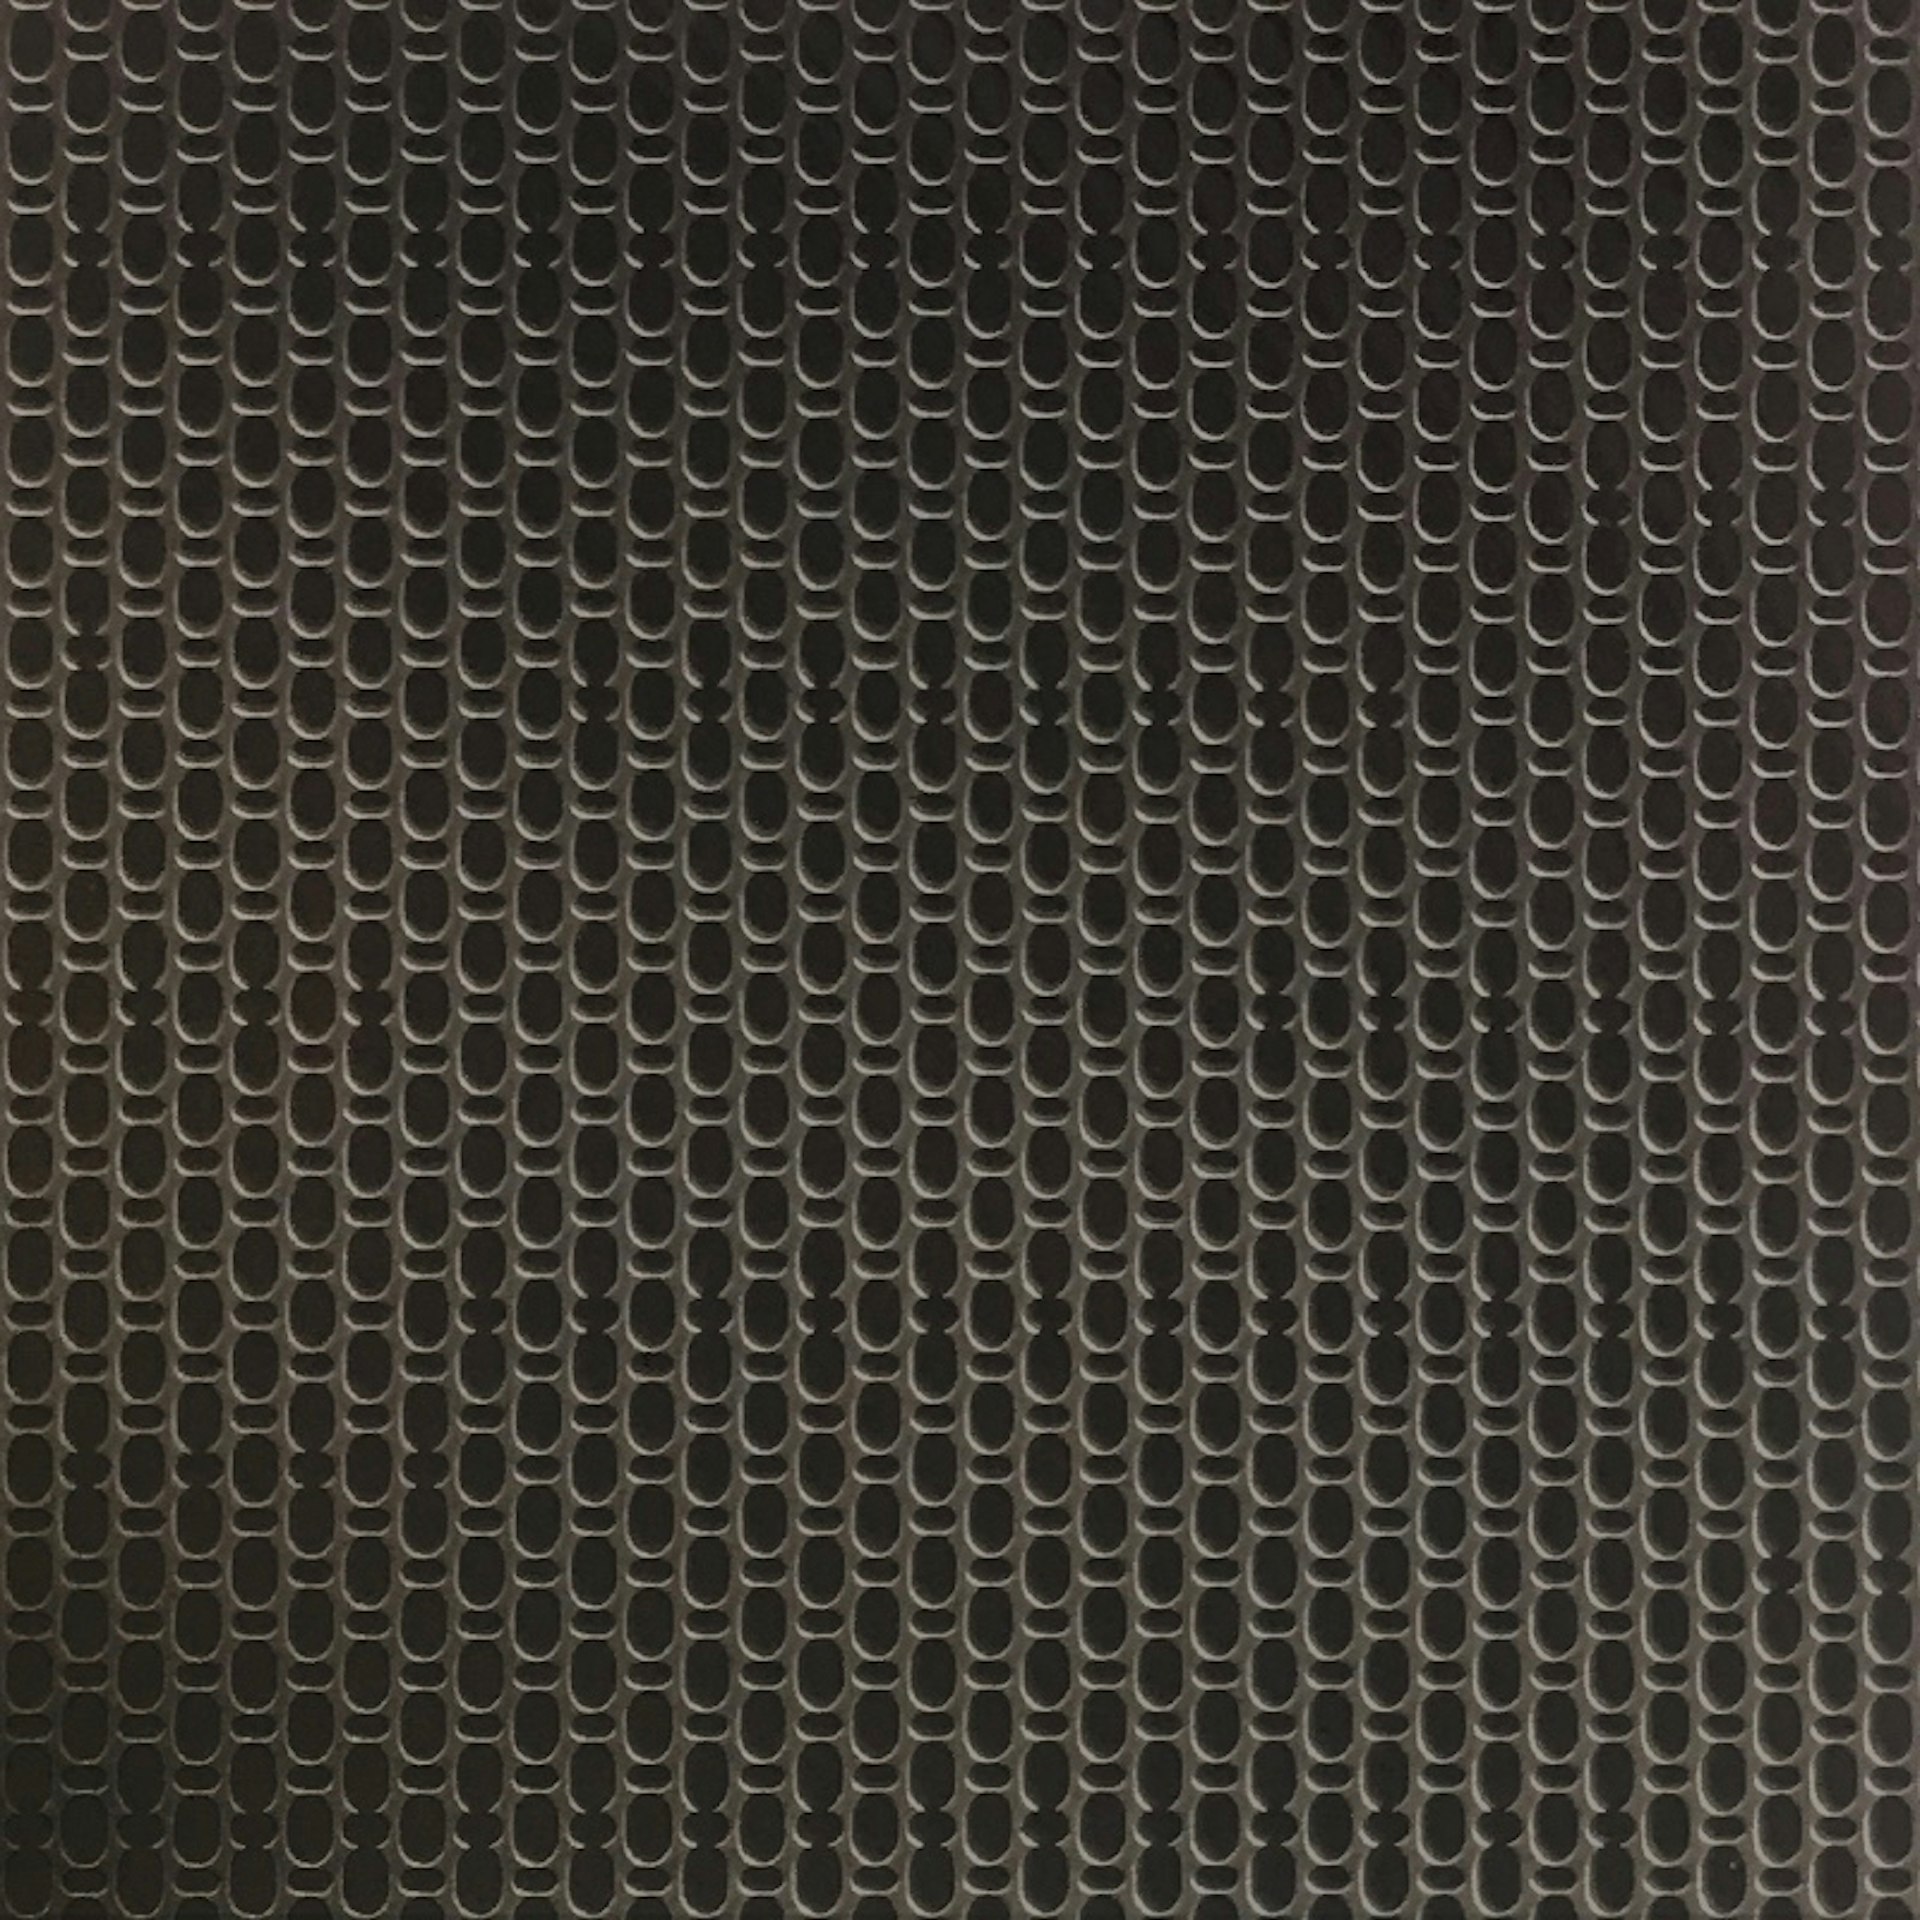
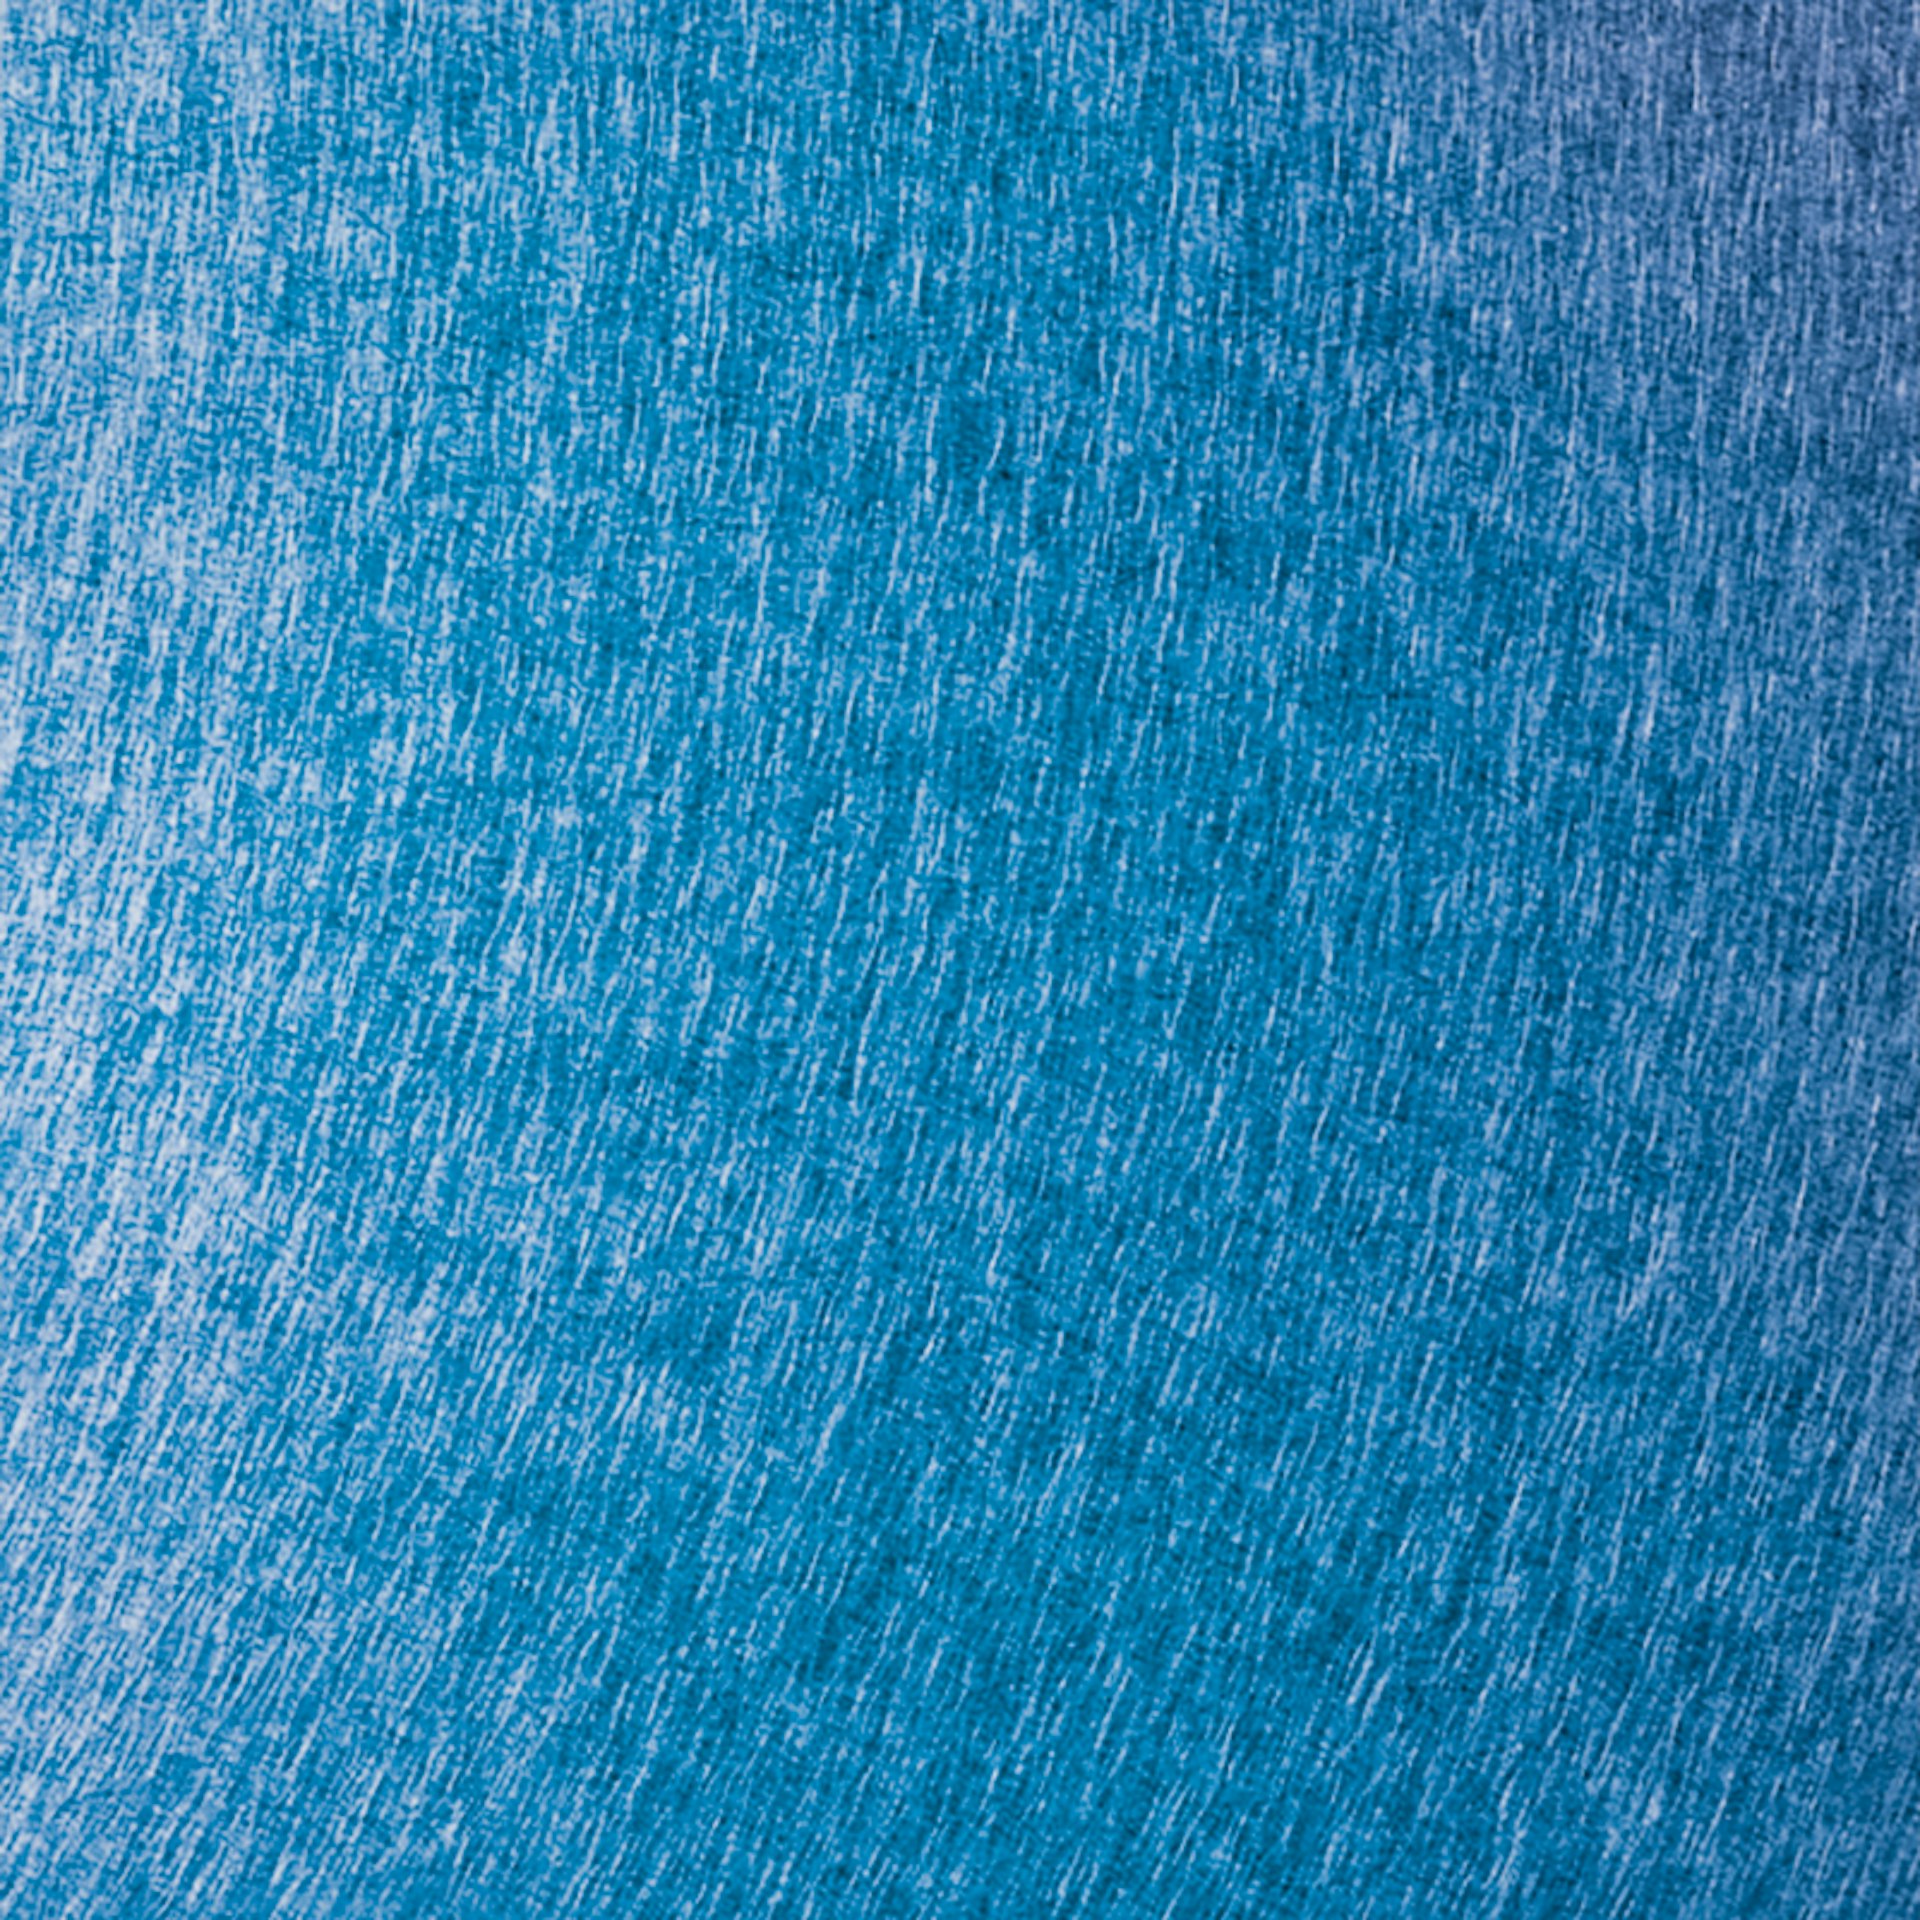
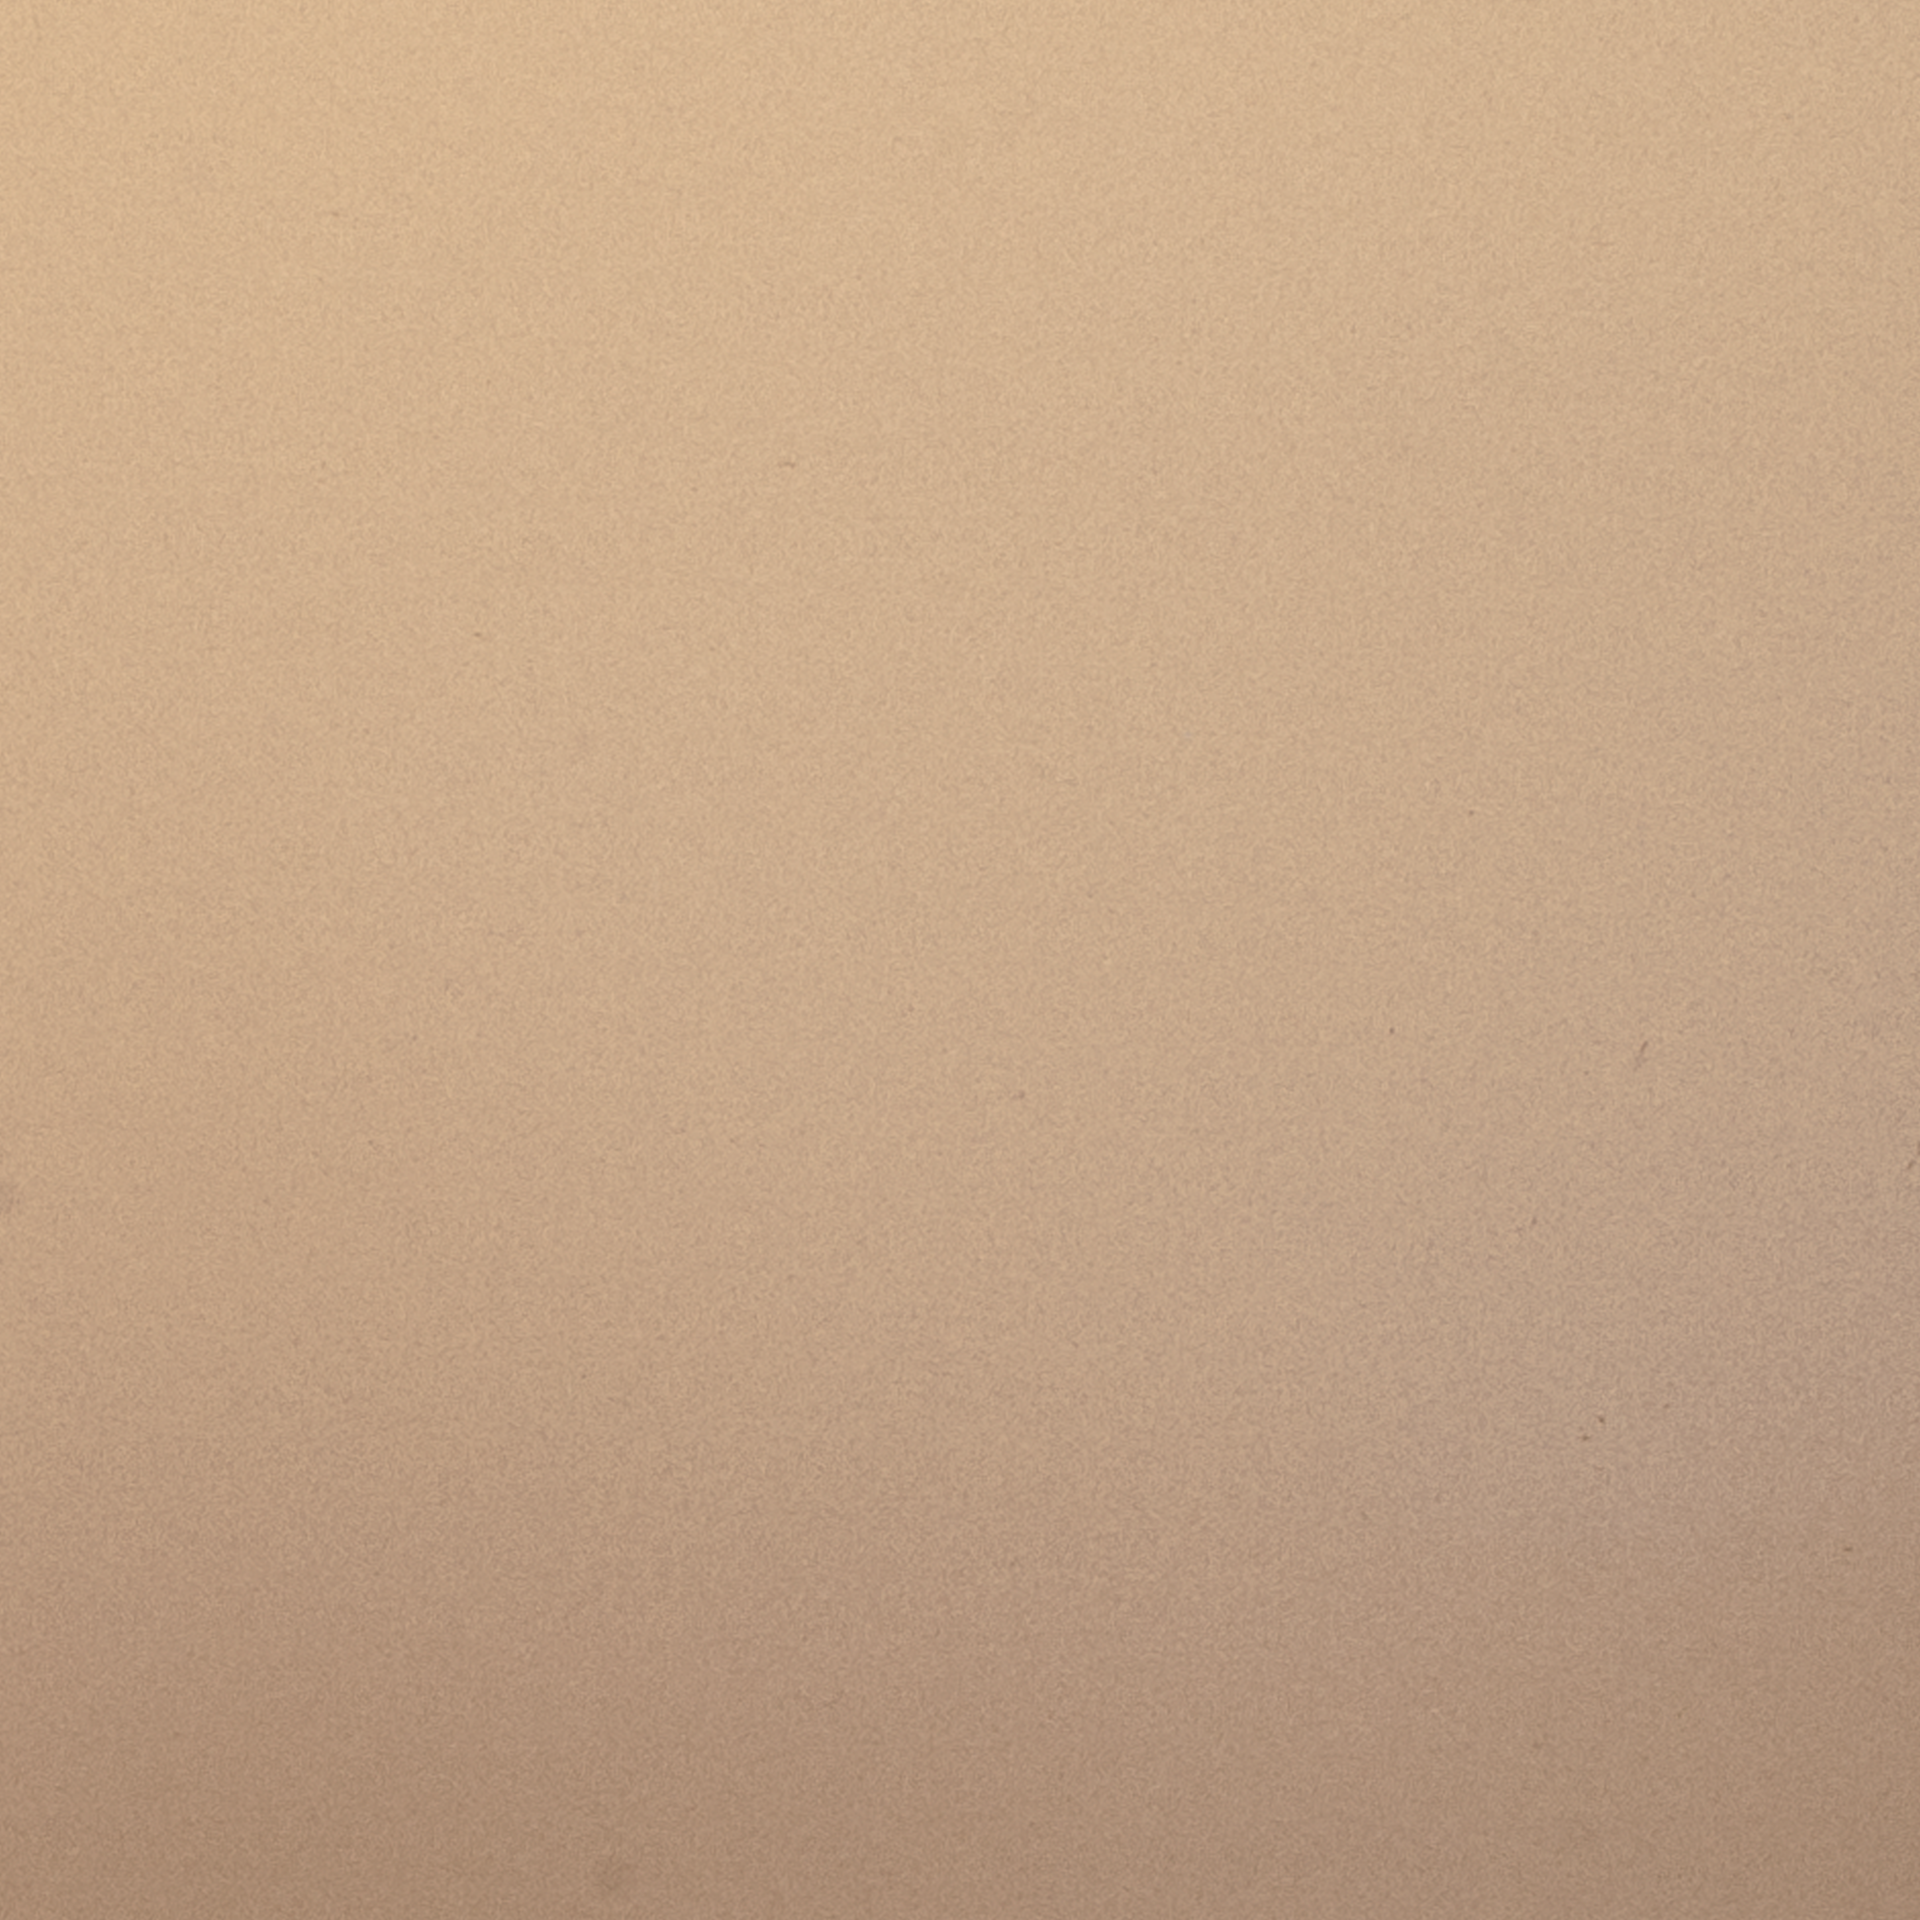
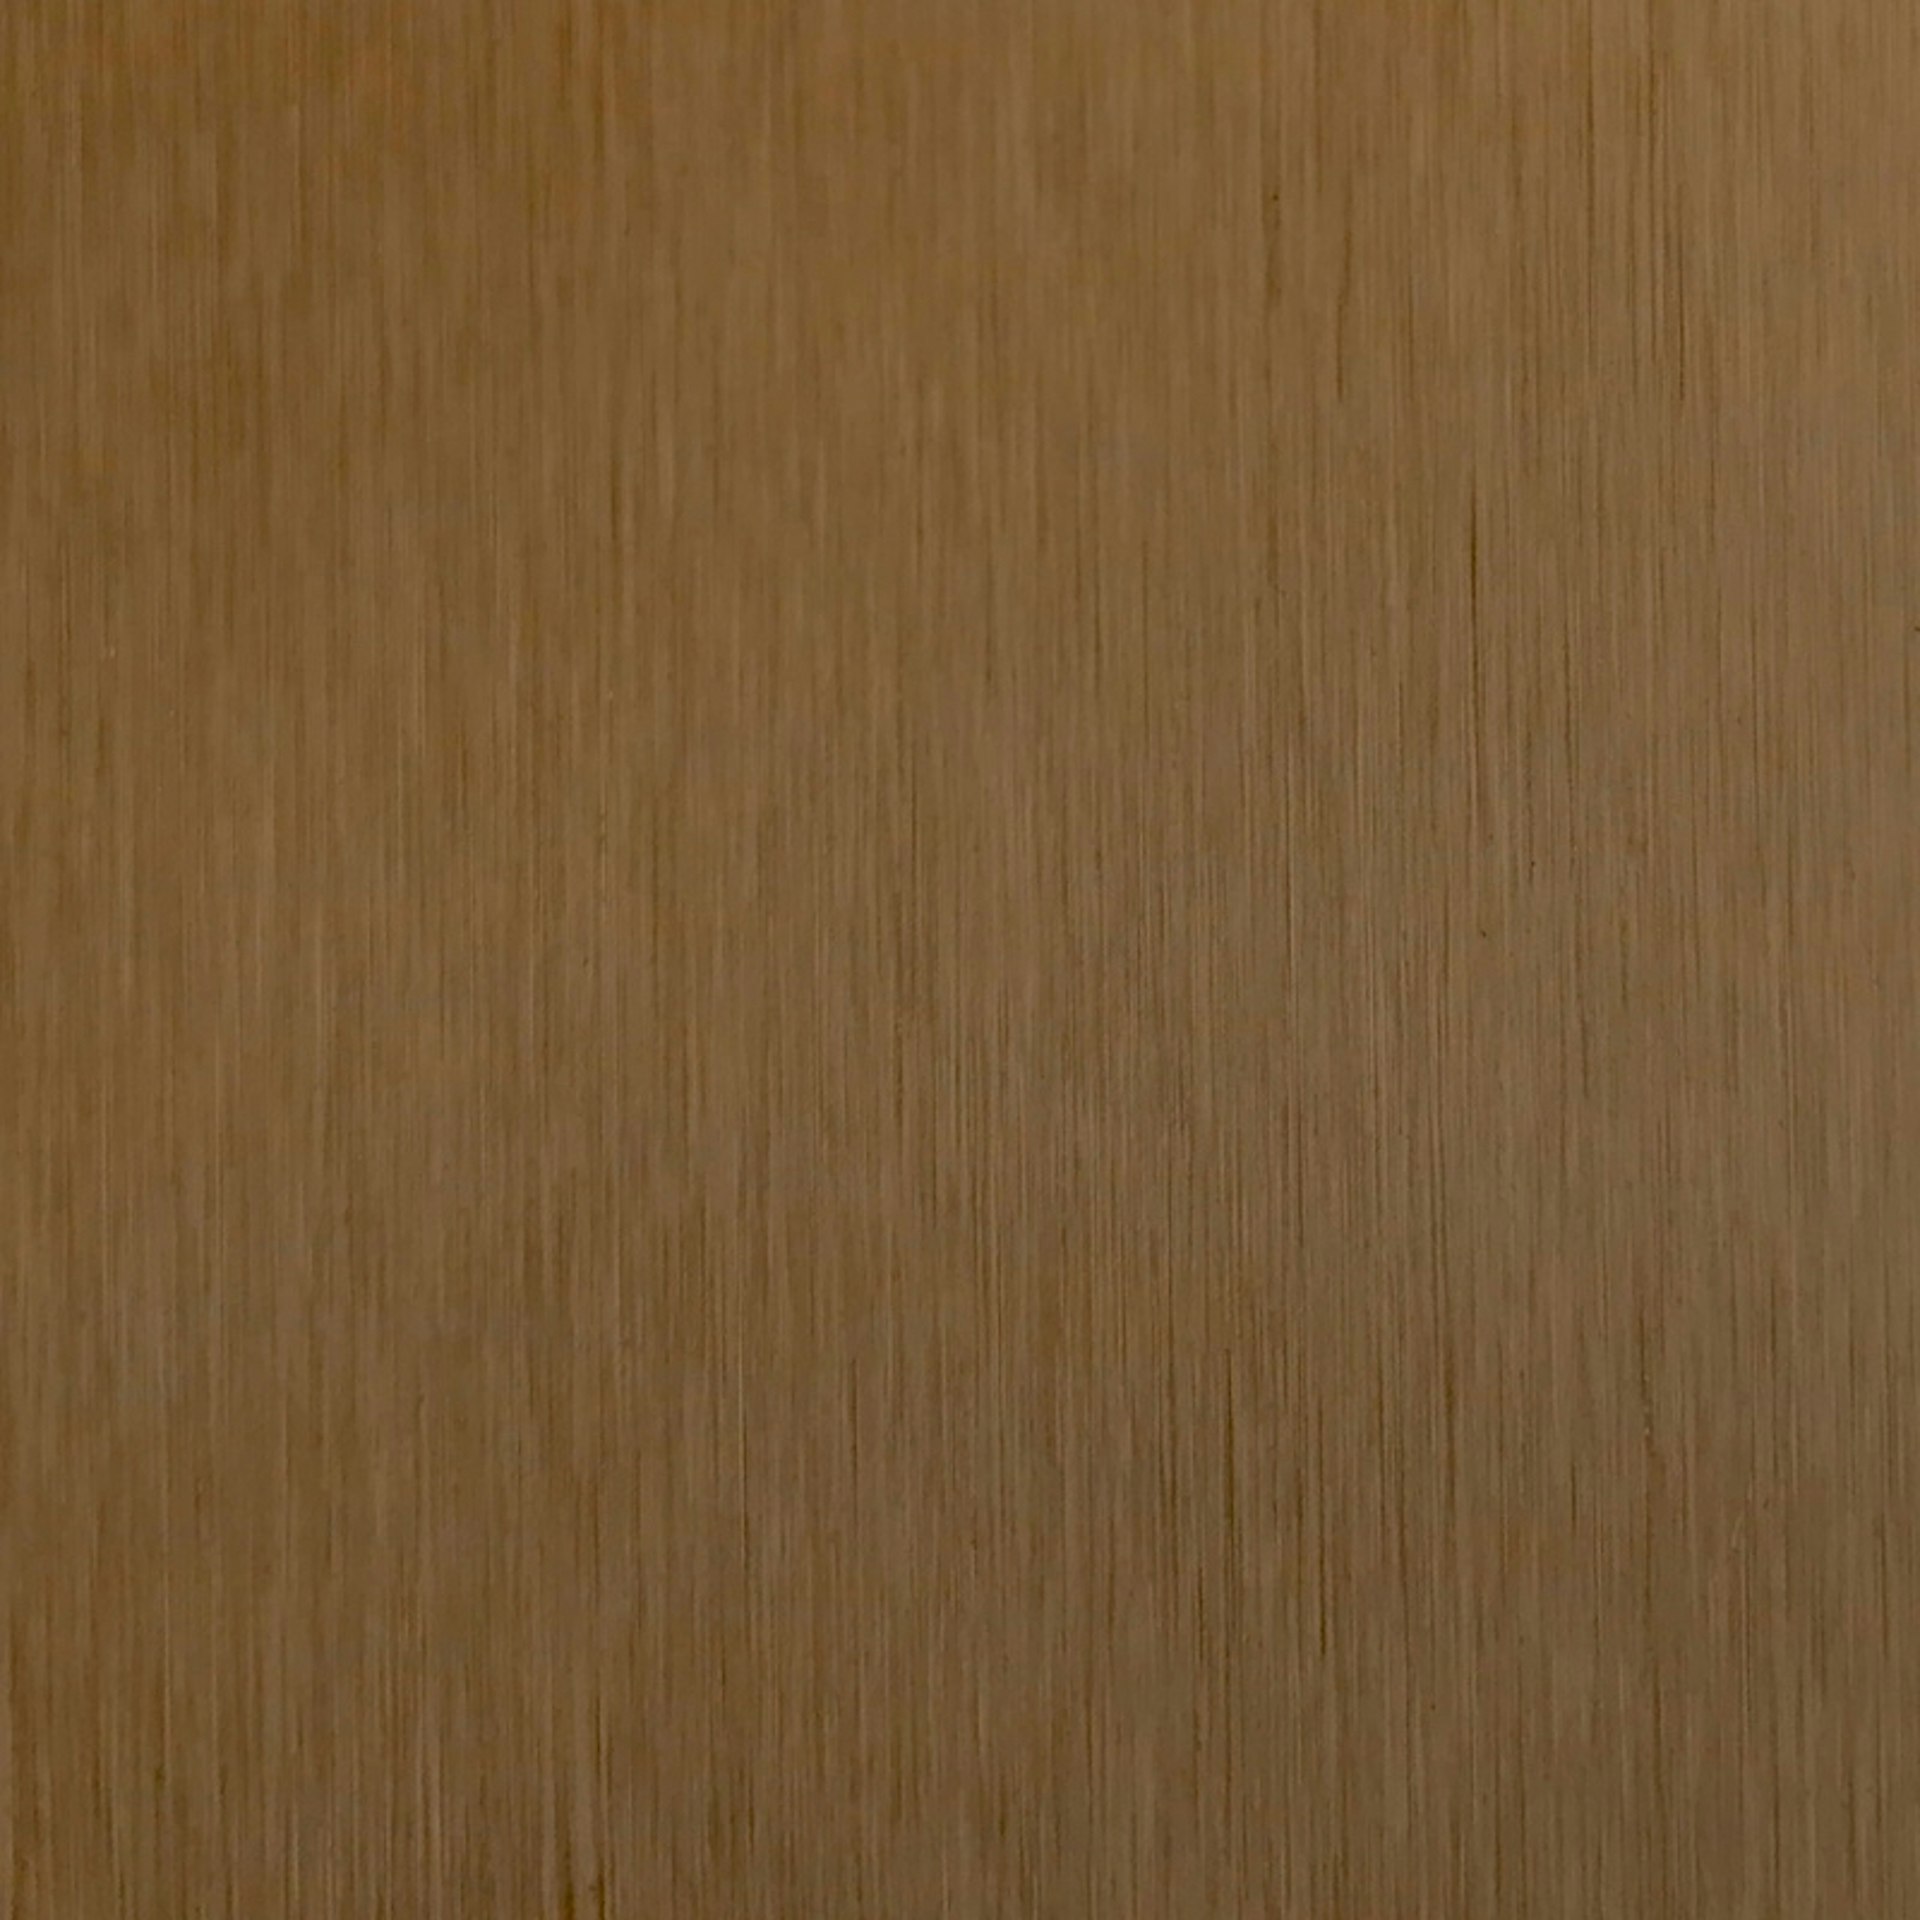
Die Darstellung dient der visuellen Inspiration. Die tatsächliche Farbwirkung hängt unter anderem von Oberfläche, Licht und Betrachtungswinkel ab.
Alle genannten Farben können auf geeigneten Edelstahloberflächen angeboten werden. Sie sind auf glatten, mustergewalzten, dessinierten, profilierten, geschliffenen und elektropolierten Oberflächen erhältlich.
Was bei der Farbwahl zu beachten ist
Die tatsächliche Farbwirkung hängt von mehreren Faktoren ab:
Glanzgrad und Struktur der Ausgangsoberfläche
Lichtverhältnisse und Betrachtungswinkel
Grösse des Blechs beziehungsweise des betrachteten Musters
Fertigungsbedingte Toleranzen des Färbeprozesses
Da die Farbwirkung winkelabhängig ist, kann dieselbe Oberfläche je nach Lichteinfall unterschiedlich erscheinen. Ein grosses Blech kann zudem anders wirken als ein kleines Muster. Für eine möglichst gleichmässige Färbung sind ein homogenes Gefüge, eine gleichmässige Legierungsverteilung und eine hohe Oberflächenqualität erforderlich. Deshalb sollte Vormaterial erster Wahl eingesetzt werden.
Geeignete Werkstoffe
Für das Färben eignen sich austenitische und ferritische sowie mit Einschränkungen martensitische nichtrostende Stähle.
| Voraussetzung | Technische Angabe |
|---|---|
| Mindestgehalt Eisen | 50 % |
| Mindestgehalt Chrom | 17 % für die regulären Farboptionen gemäss Beschreibung |
| Chromgehalt zwischen 13 und 17 % | In der Regel sind nur Braun- und Schwarztöne erzielbar |
| Besonders geeignete Werkstoffe | Austenitische nichtrostende Stähle |
| Qualitätsanforderungen | Homogenes Gefüge, gleichmässige Legierungsverteilung und hohe Oberflächenqualität |
Bei weiteren Legierungsbestandteilen gelten zusätzliche Begrenzungen hinsichtlich des maximal zulässigen Gehalts. Die Eignung muss deshalb anhand der konkreten Werkstoffzusammensetzung beurteilt werden.
Beständigkeit und Lebensdauer
Korrosionsbeständigkeit
Die Korrosionsbeständigkeit einer gefärbten Edelstahloberfläche hängt grundsätzlich von der Qualität des verwendeten Grundmaterials und den Einsatzbedingungen ab.
Beim Färben entsteht eine Chromoxid-Schicht, die die Passivschicht des Edelstahls aus korrosionstechnischer Sicht verstärkt. Gefärbte Oberflächen weisen daher in der Regel eine etwas höhere Korrosionsbeständigkeit auf als das blanke Grundmaterial.
Ist der verwendete Werkstoff für die auftretende Korrosionsbeanspruchung nicht ausreichend beständig, kann auch eine gefärbte Oberfläche korrodieren – in der Regel zeitlich verzögert und in abgeschwächter Form. Die Werkstoffqualität muss deshalb auf die vorgesehene Anwendung abgestimmt werden.
Temperaturbeständigkeit
Die Temperaturbeständigkeit richtet sich nach der verwendeten Werkstoffqualität und den Einsatzbedingungen.
Bis 200 °C
Dauereinsatz
Die gefärbte Oberfläche ist laut technischem Ausgangstext für den Dauereinsatz bis zu dieser Temperatur beständig.
Bis ca. 300 °C
Kurzzeitige Überschreitungen
Werden in der Regel toleriert. Bei dauerhafter höherer Temperaturbelastung kann es durch verstärkte Oxidation zu bleibenden Farbveränderungen kommen.
Hohe Temperaturen beim Schweissen oder Hartlöten führen zur Entfärbung der Oberfläche. Diese Bereiche können nach dem Schweissen nicht nachträglich wieder eingefärbt werden.
Licht-, Wetter- und Alterungsbeständigkeit
Die Farbwirkung beruht nicht auf Farbstoffen oder Pigmenten, die unter Lichteinwirkung oder Witterungseinflüssen ausbleichen können.
Auslagerungsversuche unter verschiedenen atmosphärischen Bedingungen über 15 Jahre zeigten gemäss dem technischen Ausgangsdokument keine sichtbaren Veränderungen der gefärbten Edelstahloberflächen.
Die Oberflächen werden nicht rissig und blättern nicht ab.
Mechanische Beständigkeit
Der Interferenzfilm ist chemisch mit dem Grundmaterial verbunden und elastisch. Verformungen, die das Grundmaterial selbst nicht beeinträchtigen, führen daher in der Regel auch nicht zu einer Schädigung des Films.
Biegen, Kanten, Drücken und Tiefziehen sind grundsätzlich möglich. Die Beständigkeit gegen abrasive Beanspruchung ist jedoch begrenzt.
Die im Ausgangstext genannte Schichtdicke des Interferenzfilms liegt bei 0,05 bis 0,5 µm. Seine Härte ist geringfügig höher als die der blanken Edelstahloberfläche. Abrasive Einwirkungen, die bereits blanken Edelstahl angreifen, können auch die gefärbte Oberfläche zerstören.
Für stärker beanspruchte Bereiche eignen sich bestimmte dessinierte Oberflächen. Werden diese nach dem Färben überschliffen, nehmen die erhöhten, blanken Bereiche einen Teil der mechanischen Beanspruchung auf und schützen die tiefer liegenden gefärbten Bereiche. Das kann beispielsweise bei geeigneten Anwendungen im Schwimmbadbau von Vorteil sein.
Verarbeitung und Bearbeitung
Gefärbter Edelstahl lässt sich bei geeignetem Oberflächenschutz weitgehend wie blanker Edelstahl verarbeiten. Eine Schutzfolie hilft dabei, die sichtbare Oberfläche während der Bearbeitung zu schützen.
Mechanische Verarbeitung und Umformen
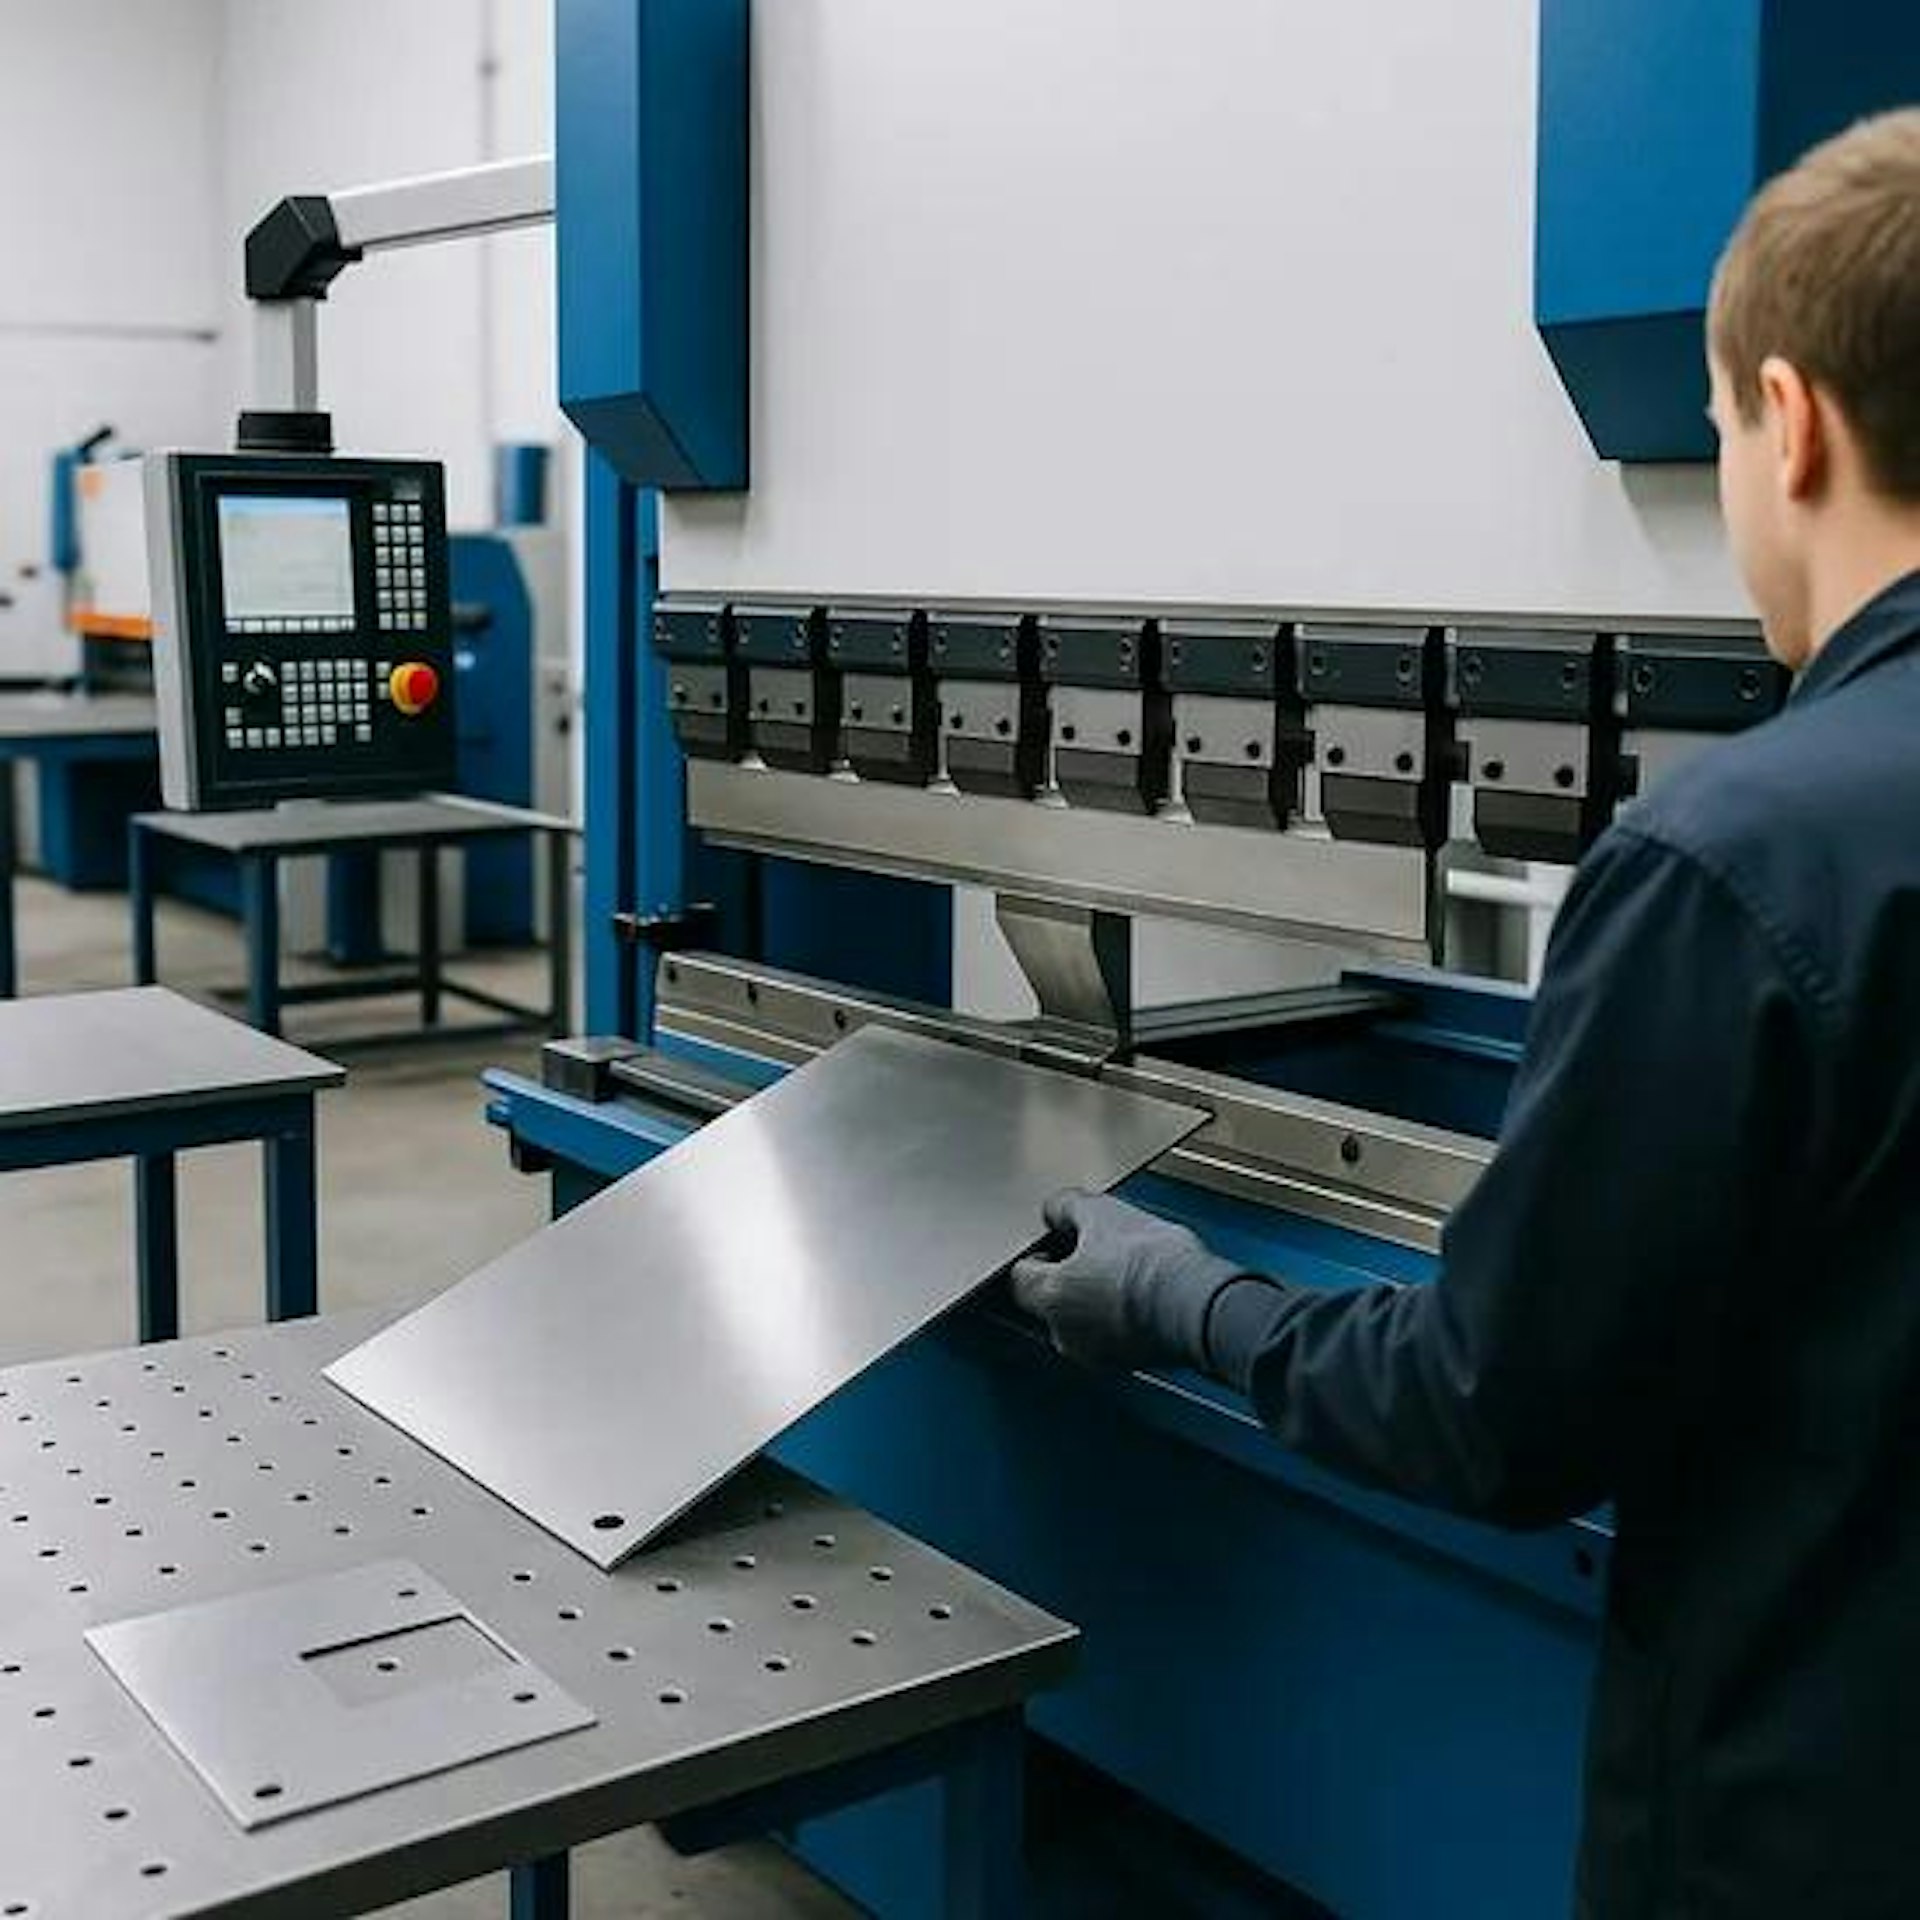
Mechanische Verarbeitung und Umformen
Biegen, Kanten, Pressen, Prägen, Rollen und Tiefziehen sind bei geeignetem Oberflächenschutz grundsätzlich möglich. Die Schutzfolie darf dabei nicht beschädigt werden. Starke lokale Verformungen können den Glanzgrad durch Veränderungen des Mikrogefüges beeinflussen.
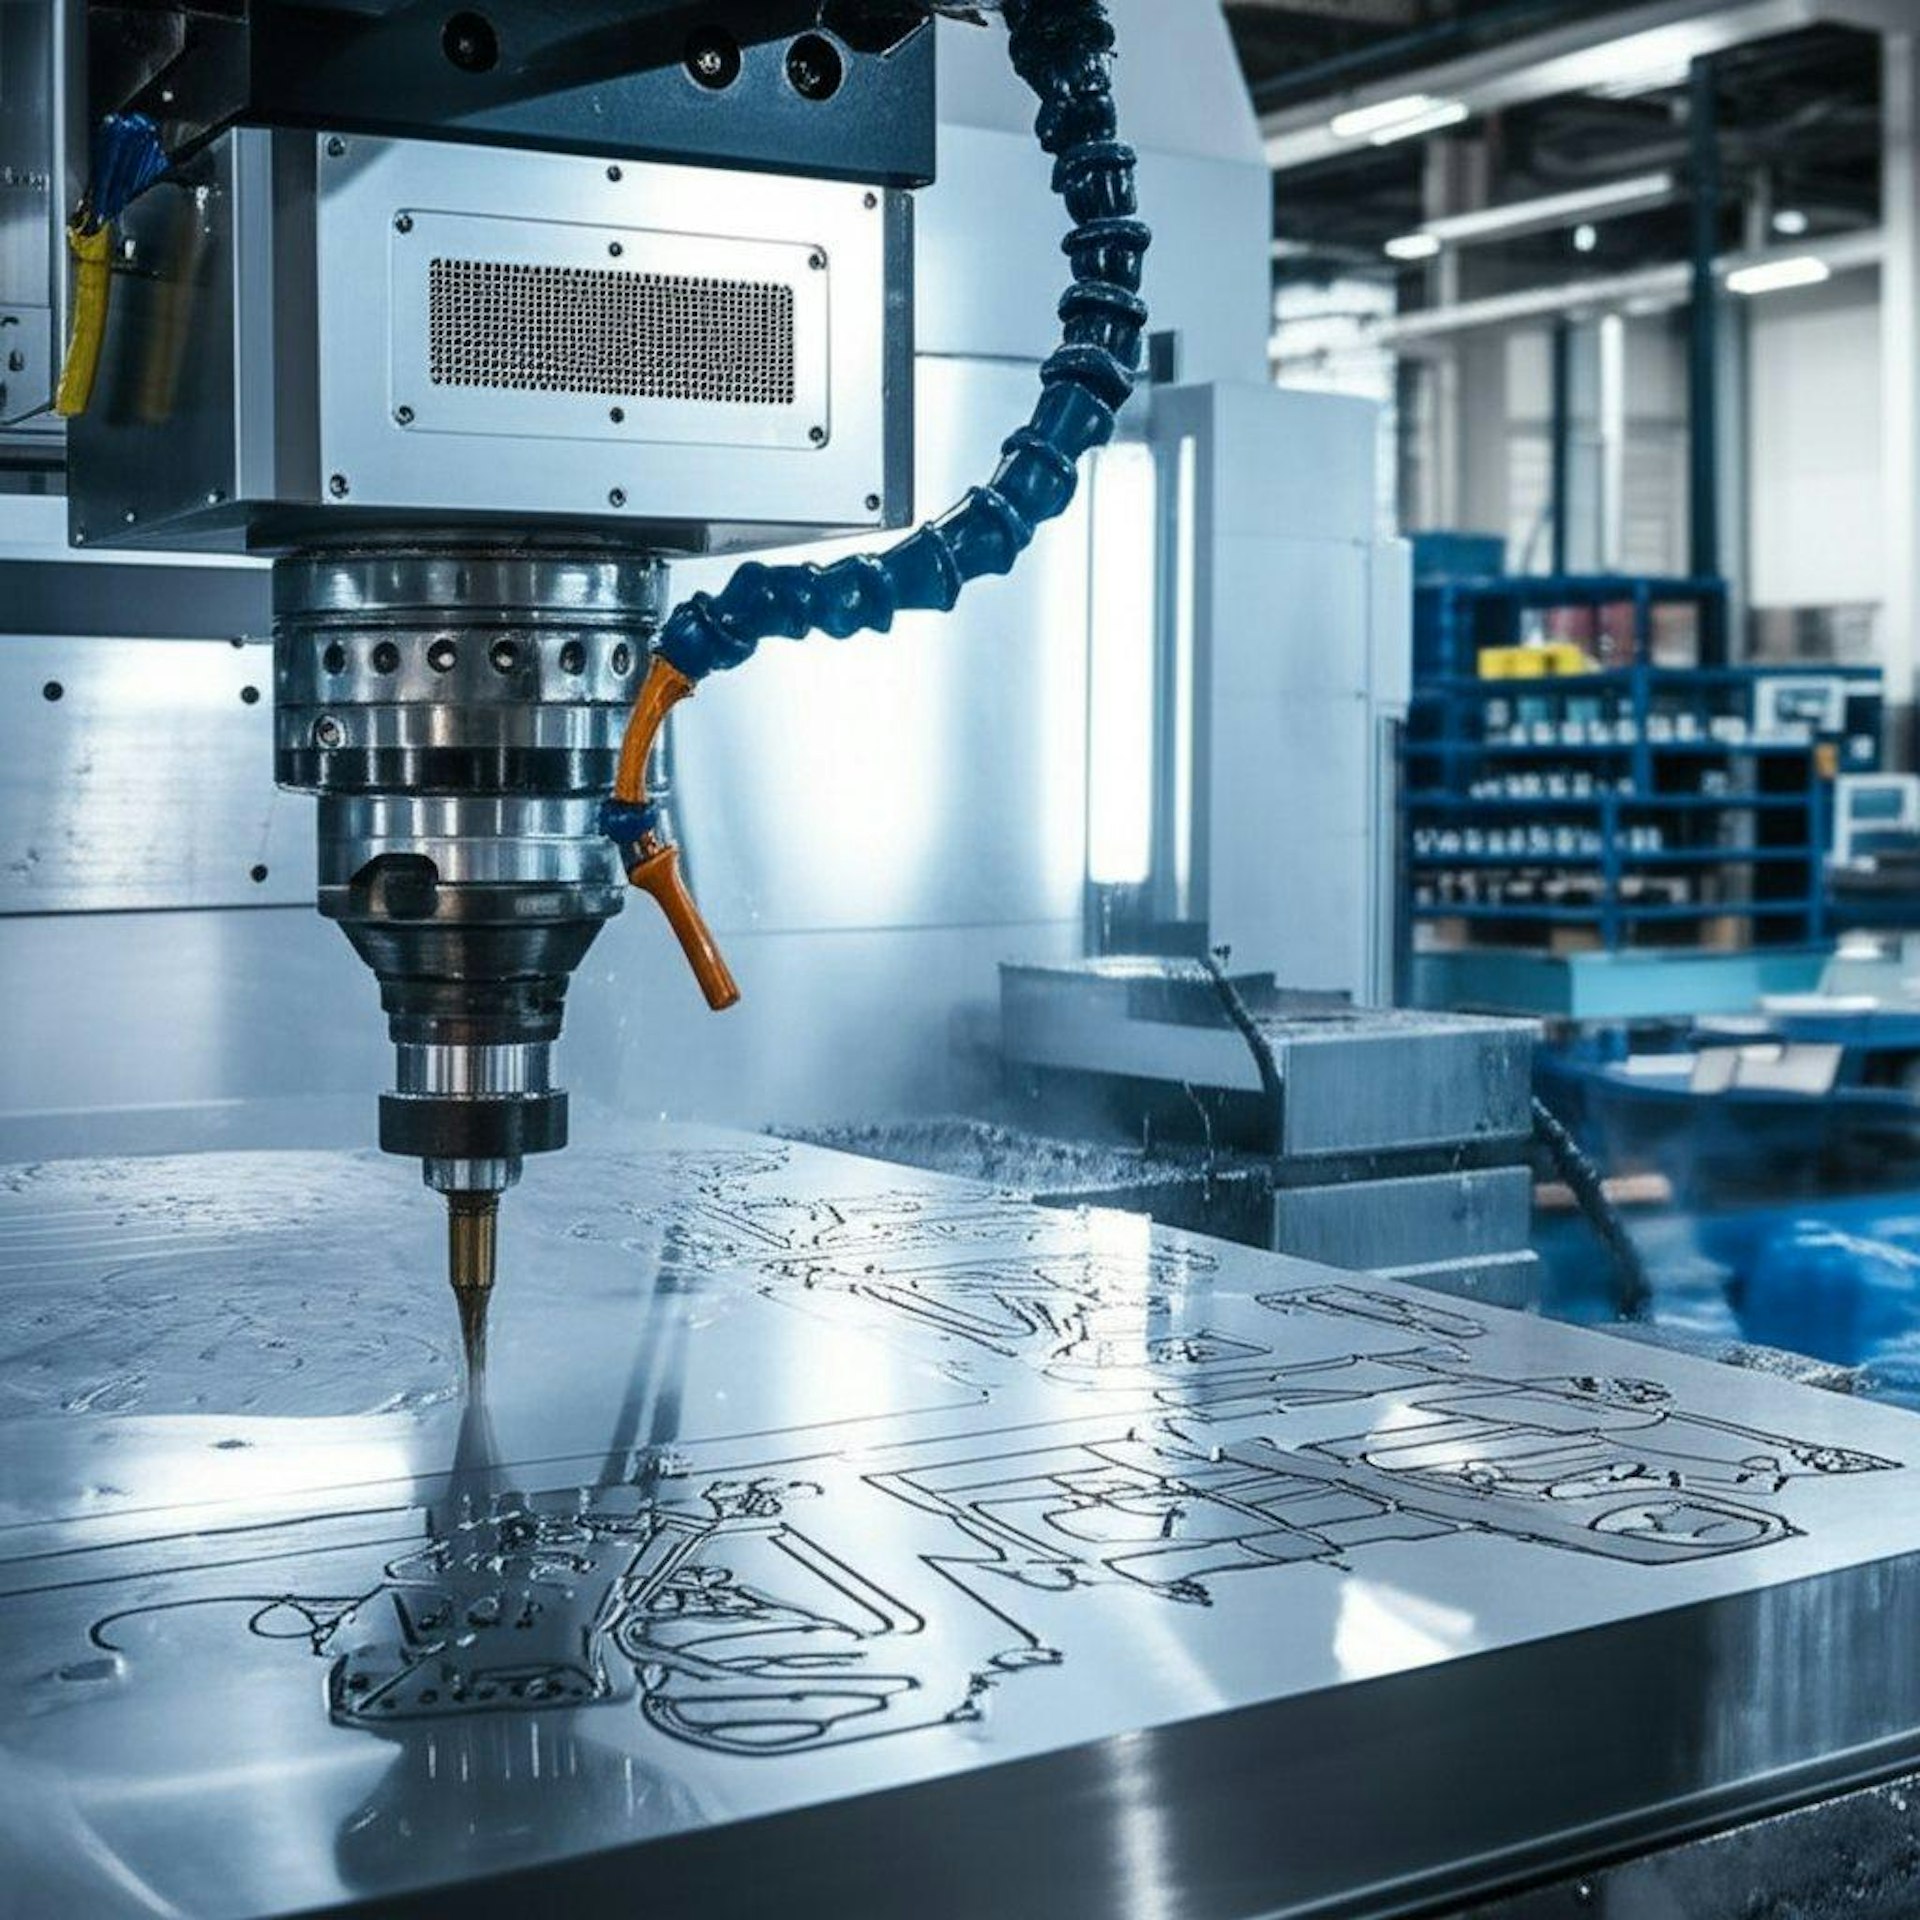
Spanabhebende Bearbeitung und Trennen
Beim Bohren, Sägen und Fräsen gelten die üblichen Regeln für den jeweiligen ungefärbten Edelstahlwerkstoff. Beim Schneiden und Stanzen kann sich die gefärbte Oberfläche teilweise über die Schnittkante ziehen, wodurch die blanke Schnittkante weniger auffällig erscheint.
Verbindungstechniken
Mechanische Verbindungen
Schrauben, Nieten und Klemmen sind problemlos einsetzbar, sofern die für blanken Edelstahl geltenden Regeln beachtet werden. Verbindungsmittel können ebenfalls gefärbt werden, um sie optisch an die Blechoberfläche anzupassen.
Schweissen
Beim Schweissen gelten die üblichen Regeln für nichtrostenden Edelstahl. Im Bereich der Schweissnaht führt die hohe Temperatur zur Entfärbung. Ein nachträgliches Einfärben dieser Bereiche ist nicht möglich.
Deshalb sollten Schweissnähte möglichst vermieden oder in nicht sichtbare Bereiche verlegt werden.
Ist das nicht möglich, können sie als bewusst gestaltete Ziernähte ausgeführt werden. Dazu werden die Nähte symmetrisch angeordnet und anschliessend als gleichmässig breiter Streifen mit sauberer Randbegrenzung verschliffen. Es entsteht ein gestalterischer Kontrast zwischen der gefärbten und der blank geschliffenen Oberfläche.
Für das rückseitige Anbringen von Befestigungselementen durch Bolzenschweissen ist bei sachgemässer Ausführung und Blechdicken ab 1,5 mm eine Befestigung ohne Beeinträchtigung der gefärbten Sichtseite möglich. Dabei sollte möglichst wenig Energie und diese möglichst kurz eingebracht werden, beispielsweise durch Spitzenzündung.
Löten
Für das Hartlöten gelten sinngemäss dieselben Einschränkungen wie für das Schweissen, insbesondere hinsichtlich hoher Temperaturen.
Beim Weichlöten sind Speziallote mit mindestens 40 % Zinnanteil einzusetzen. Als Flussmittel eignen sich Spezialpasten oder 50%ige Phosphorsäure. Salzsäurehaltige Flussmittel können nicht entfernbare Spuren hinterlassen.
Lötmittelrückstände sind sofort gründlich mit Soda- oder P3-Lösungen zu entfernen.
Klebeverfahren
Klebeverfahren sind ohne besondere Einschränkungen einsetzbar. Sowohl kalt- als auch warmaushärtende Klebstoffe können verwendet werden, sofern die zur Aushärtung erforderlichen Temperaturen 200 °C nicht überschreiten.
Chemische und elektrochemische Oberflächenbearbeitung
Beizen, Ätzen und Elektropolieren greifen die Edelstahloberfläche an und zerstören dadurch die gefärbte Oberfläche.
Solche Verfahren können jedoch gezielt zur Gestaltung von Beschriftungen und Mustern eingesetzt werden. Dazu werden die Bereiche, deren Färbung erhalten bleiben soll, mit einem säurebeständigen Resist abgedeckt. Hierfür kommen beispielsweise Fotoresist sowie Sieb- oder Offsetdruckverfahren infrage. Anschliessend werden die nicht abgedeckten Bereiche entfärbt.
So lassen sich Muster und Beschriftungen als Kontrast zwischen gefärbten und entfärbten Flächen gestalten.
Reinigung und Pflege
Gefärbte Edelstahloberflächen sind wasser- und schmutzabweisend und können mit geeigneten, nicht abrasiven Reinigungsmitteln gereinigt werden.
In vielen Fällen genügen:
Ein weiches, sauberes Tuch
Wasser, gegebenenfalls mit handelsüblichem Geschirrspülmittel
Sanftes Abreiben oder Abwaschen der Oberfläche
Abrasive Reinigungsmittel und mechanisch aggressive Reinigungsverfahren sollten vermieden werden, da sie den dünnen Interferenzfilm beschädigen können.
Eine Oberfläche. Viele Möglichkeiten.
ColourTex® ist in glatten, mustergewalzten, dessinierten, profilierten, geschliffenen und elektropolierten Ausführungen erhältlich.
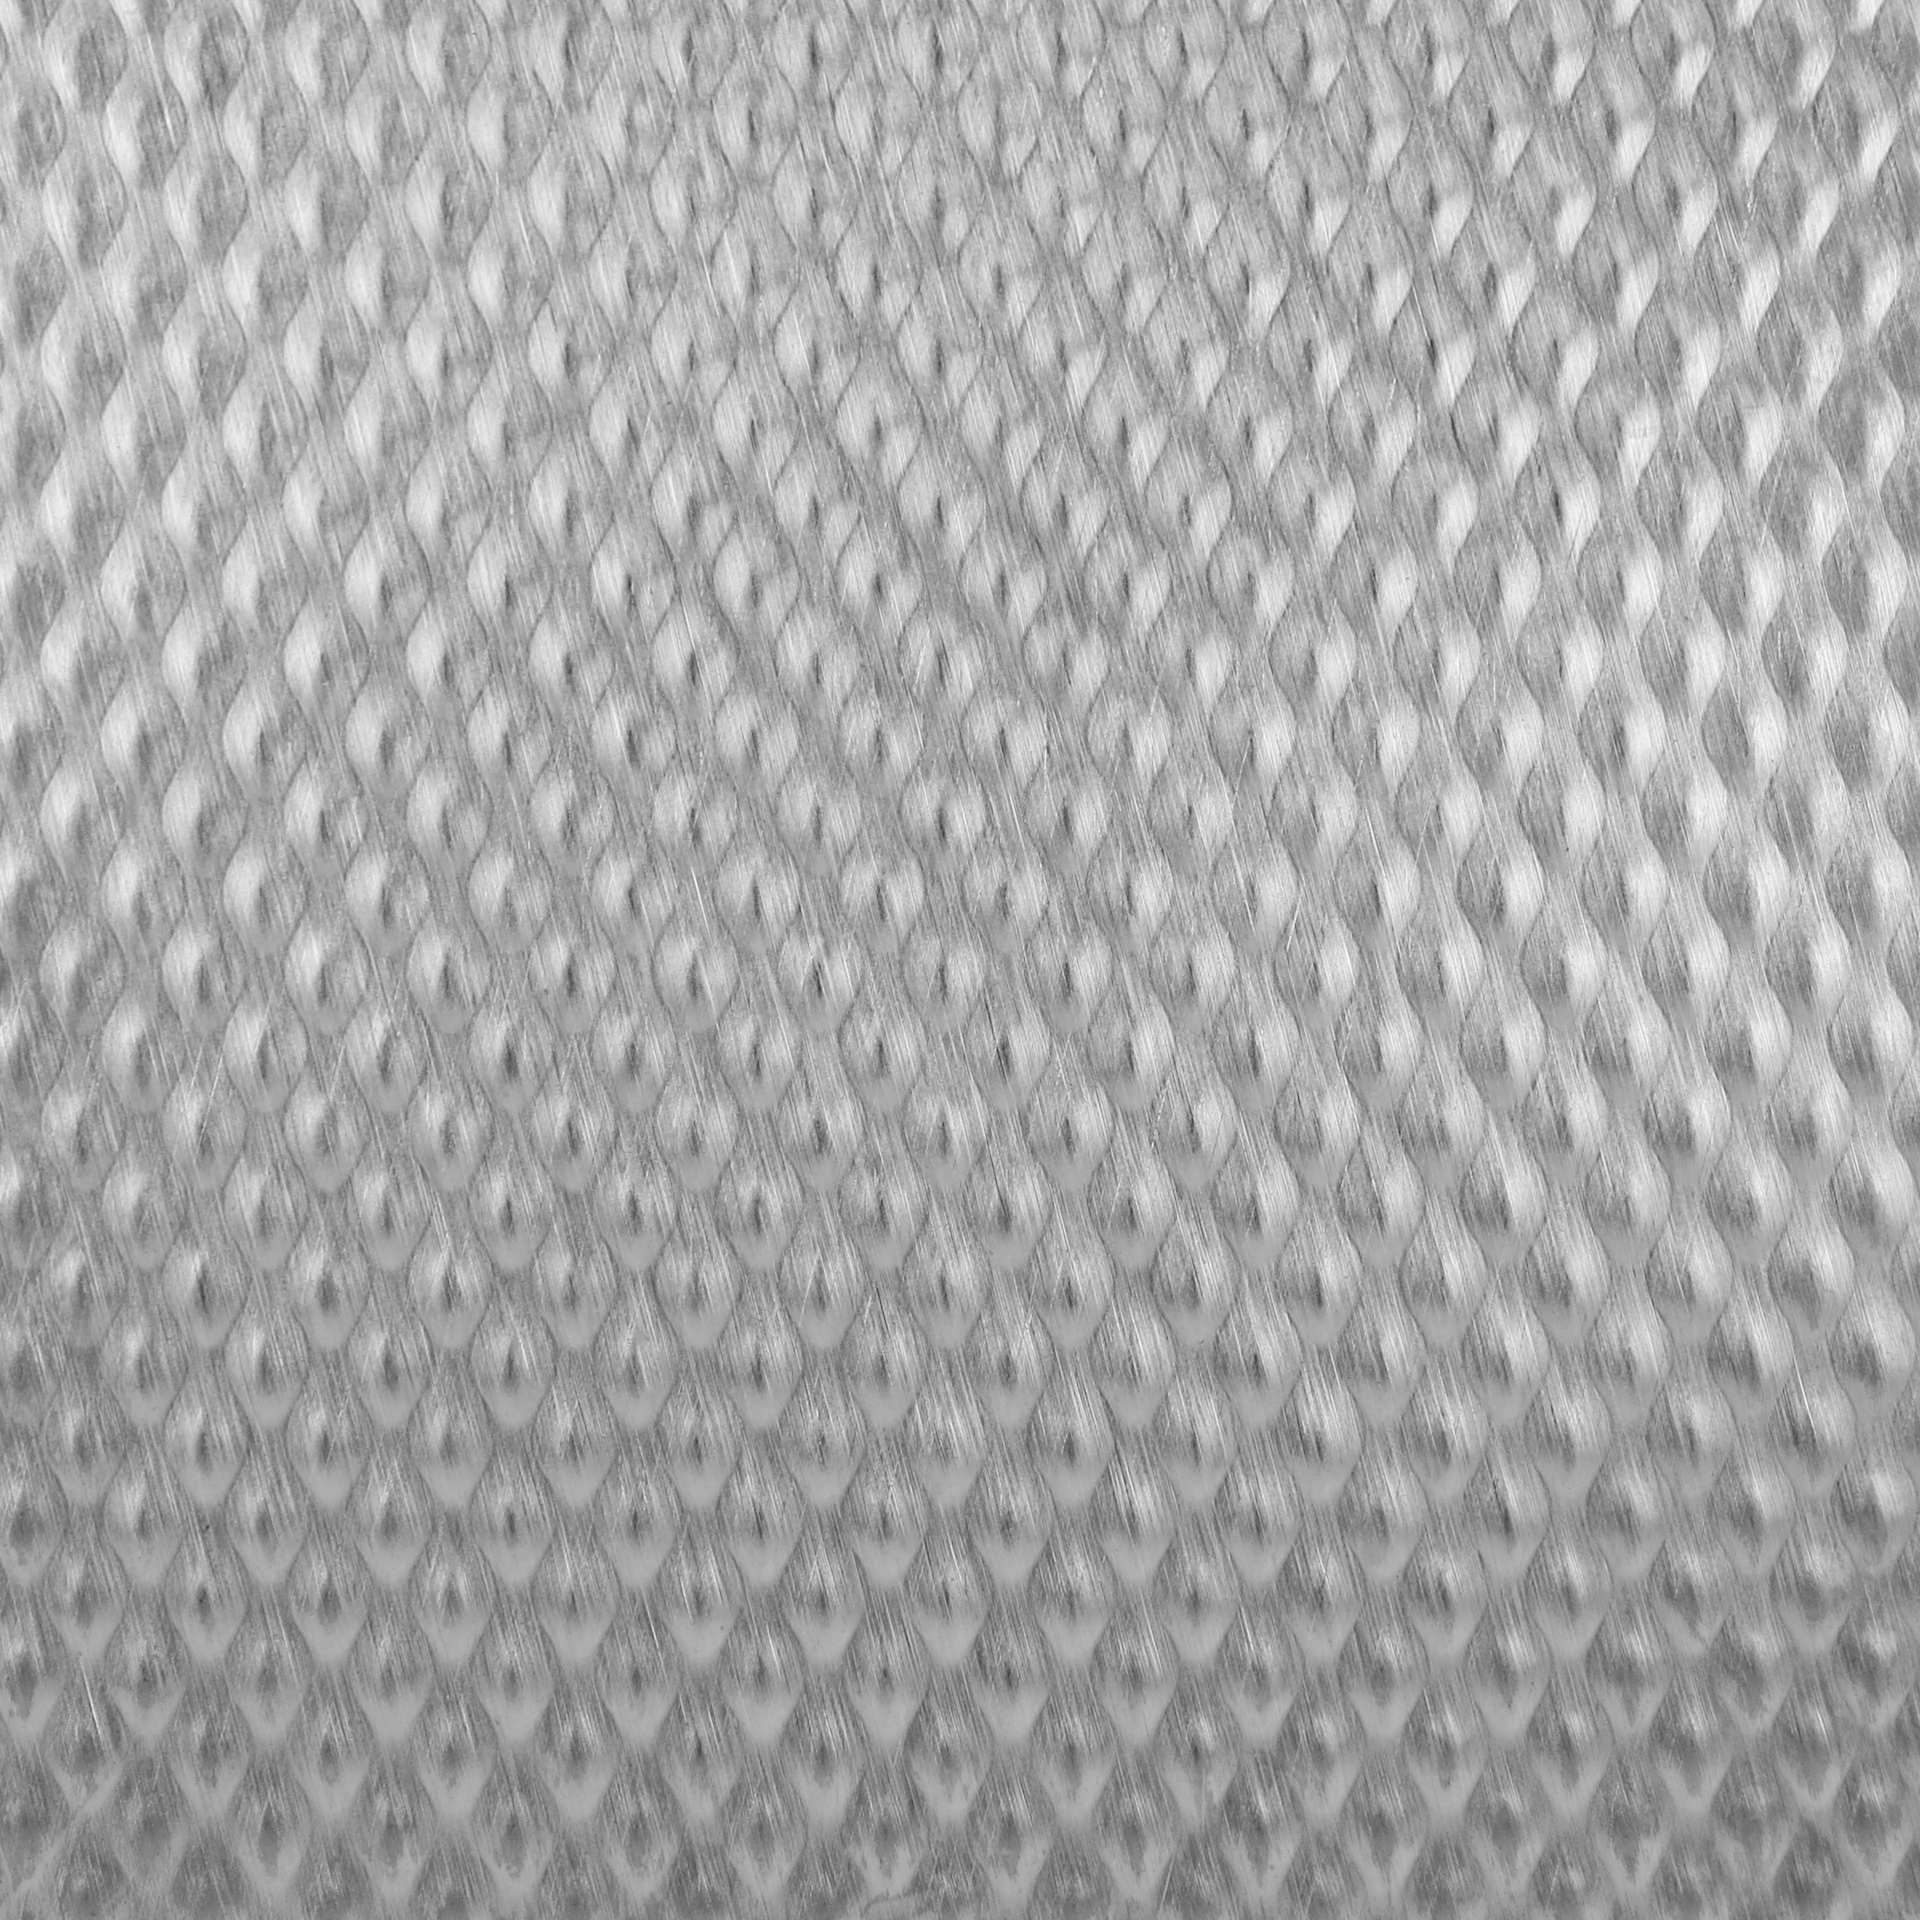
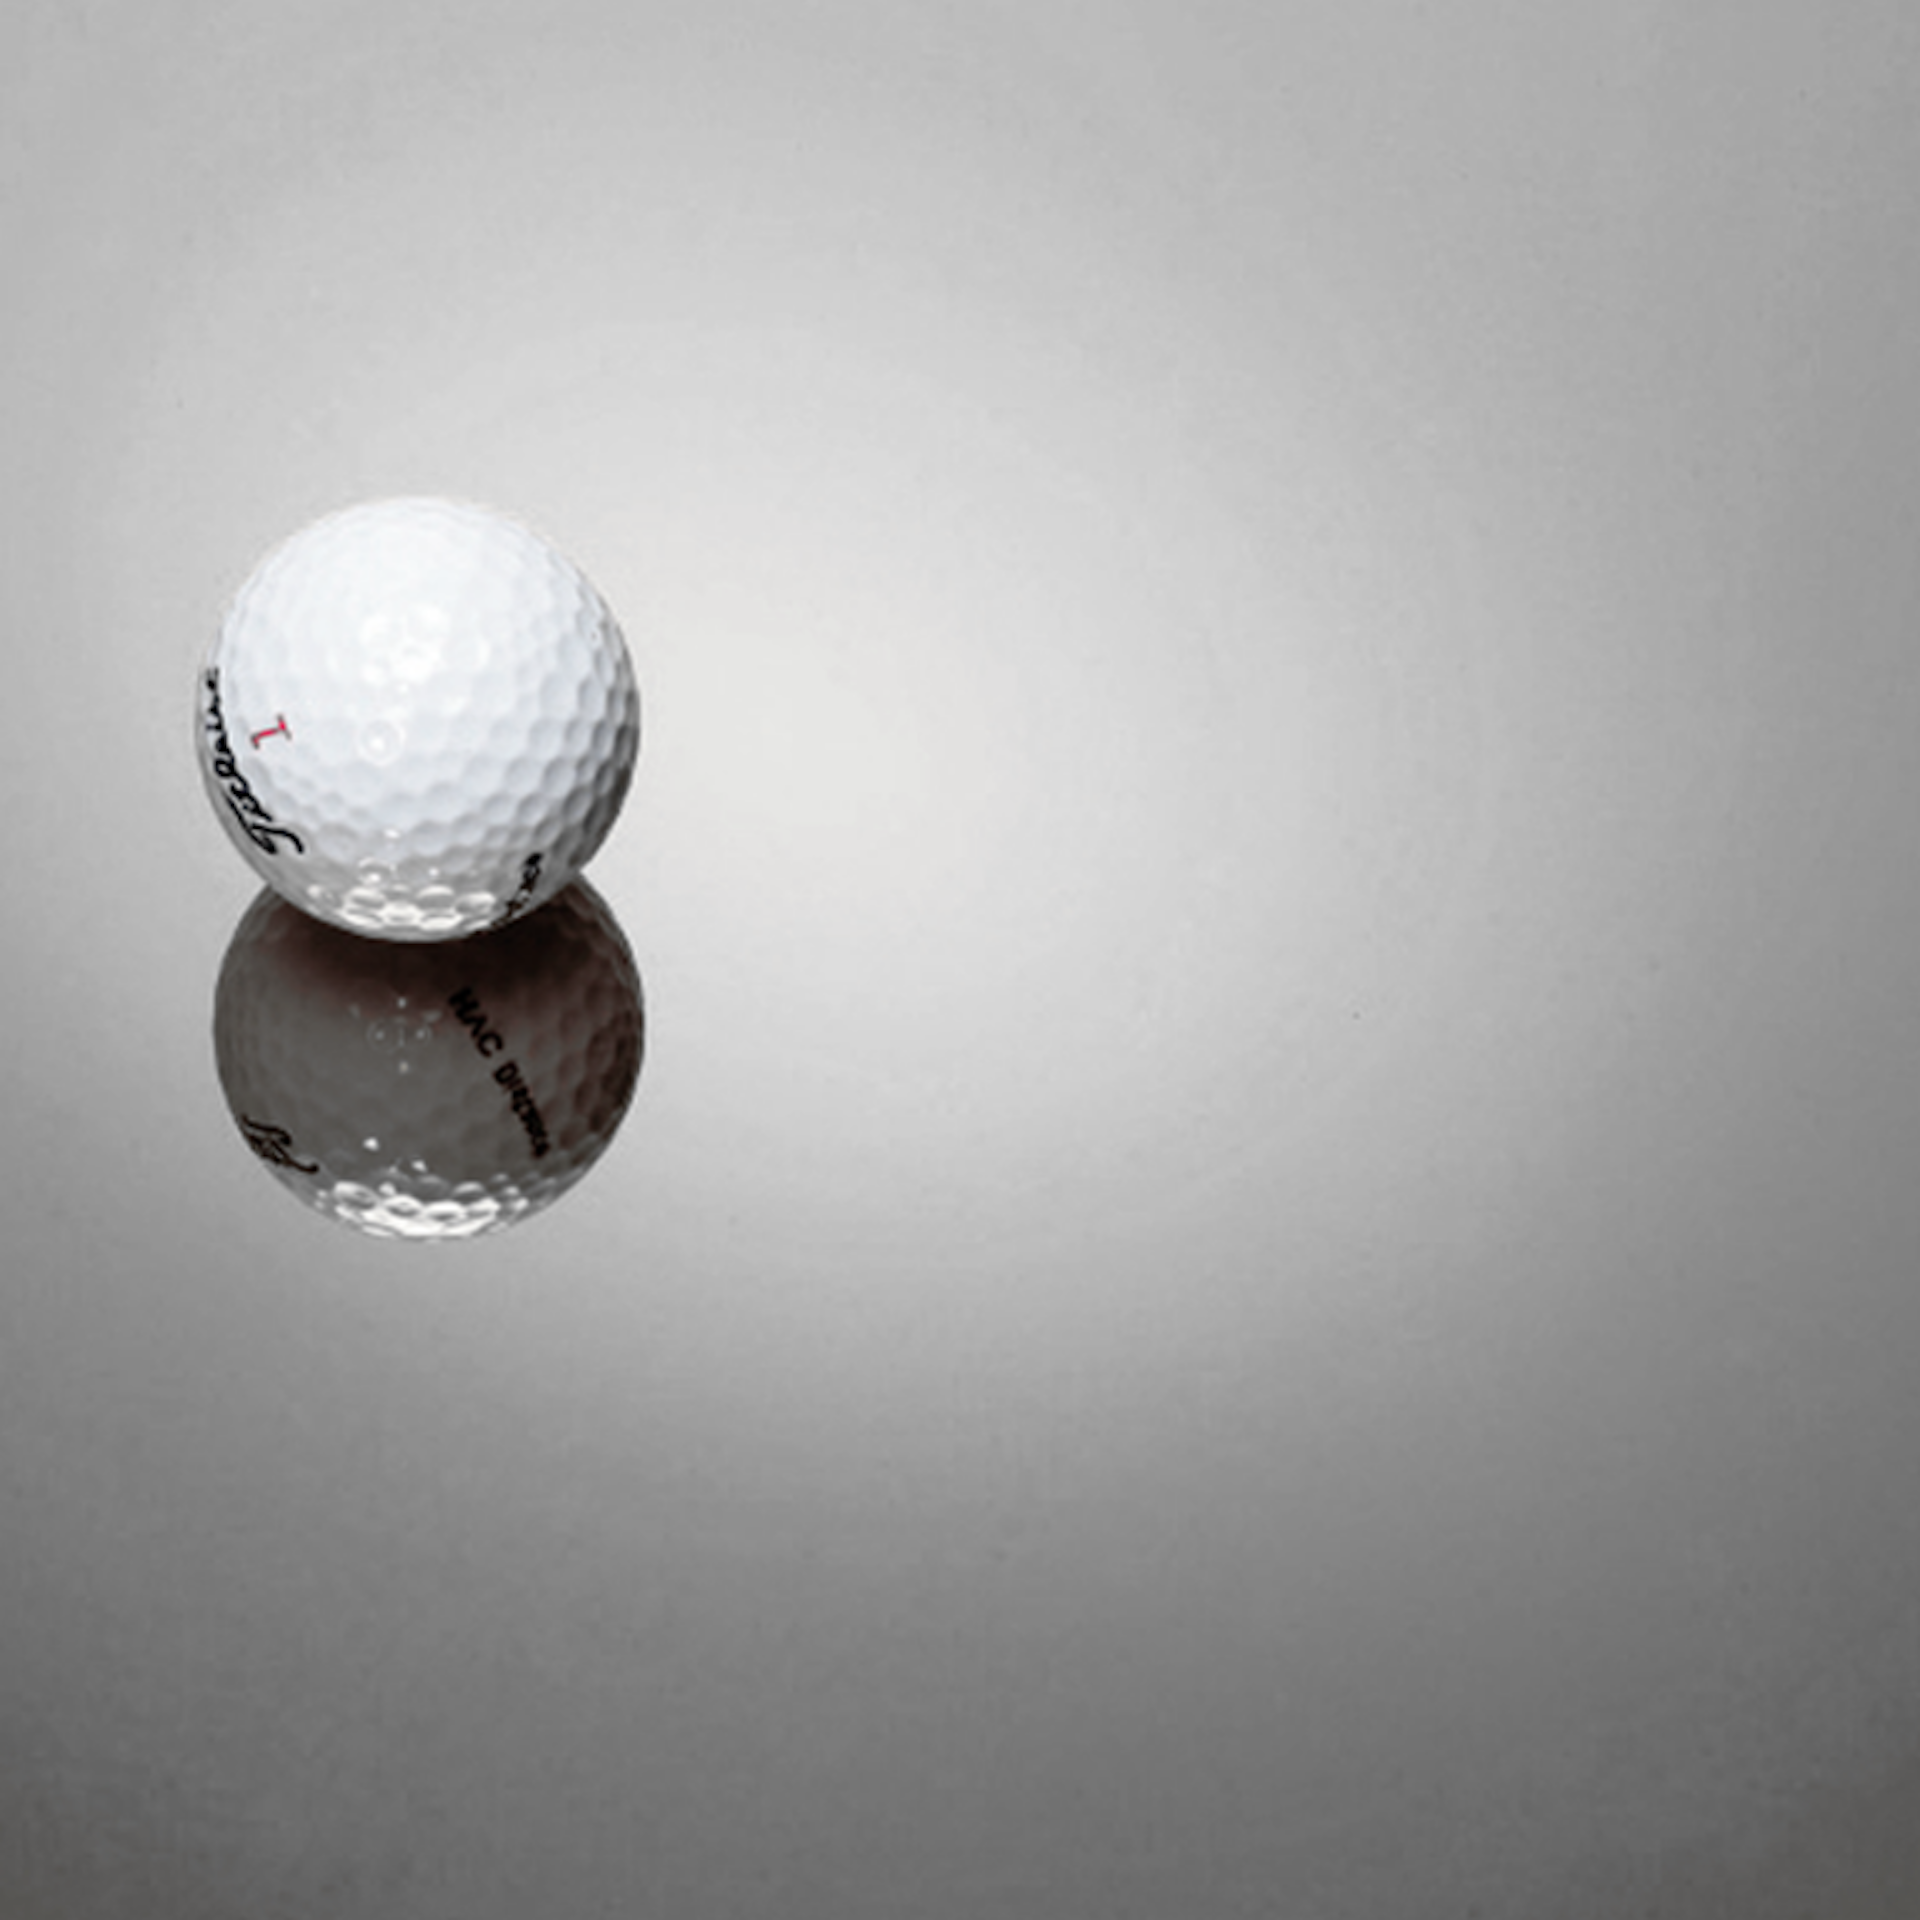
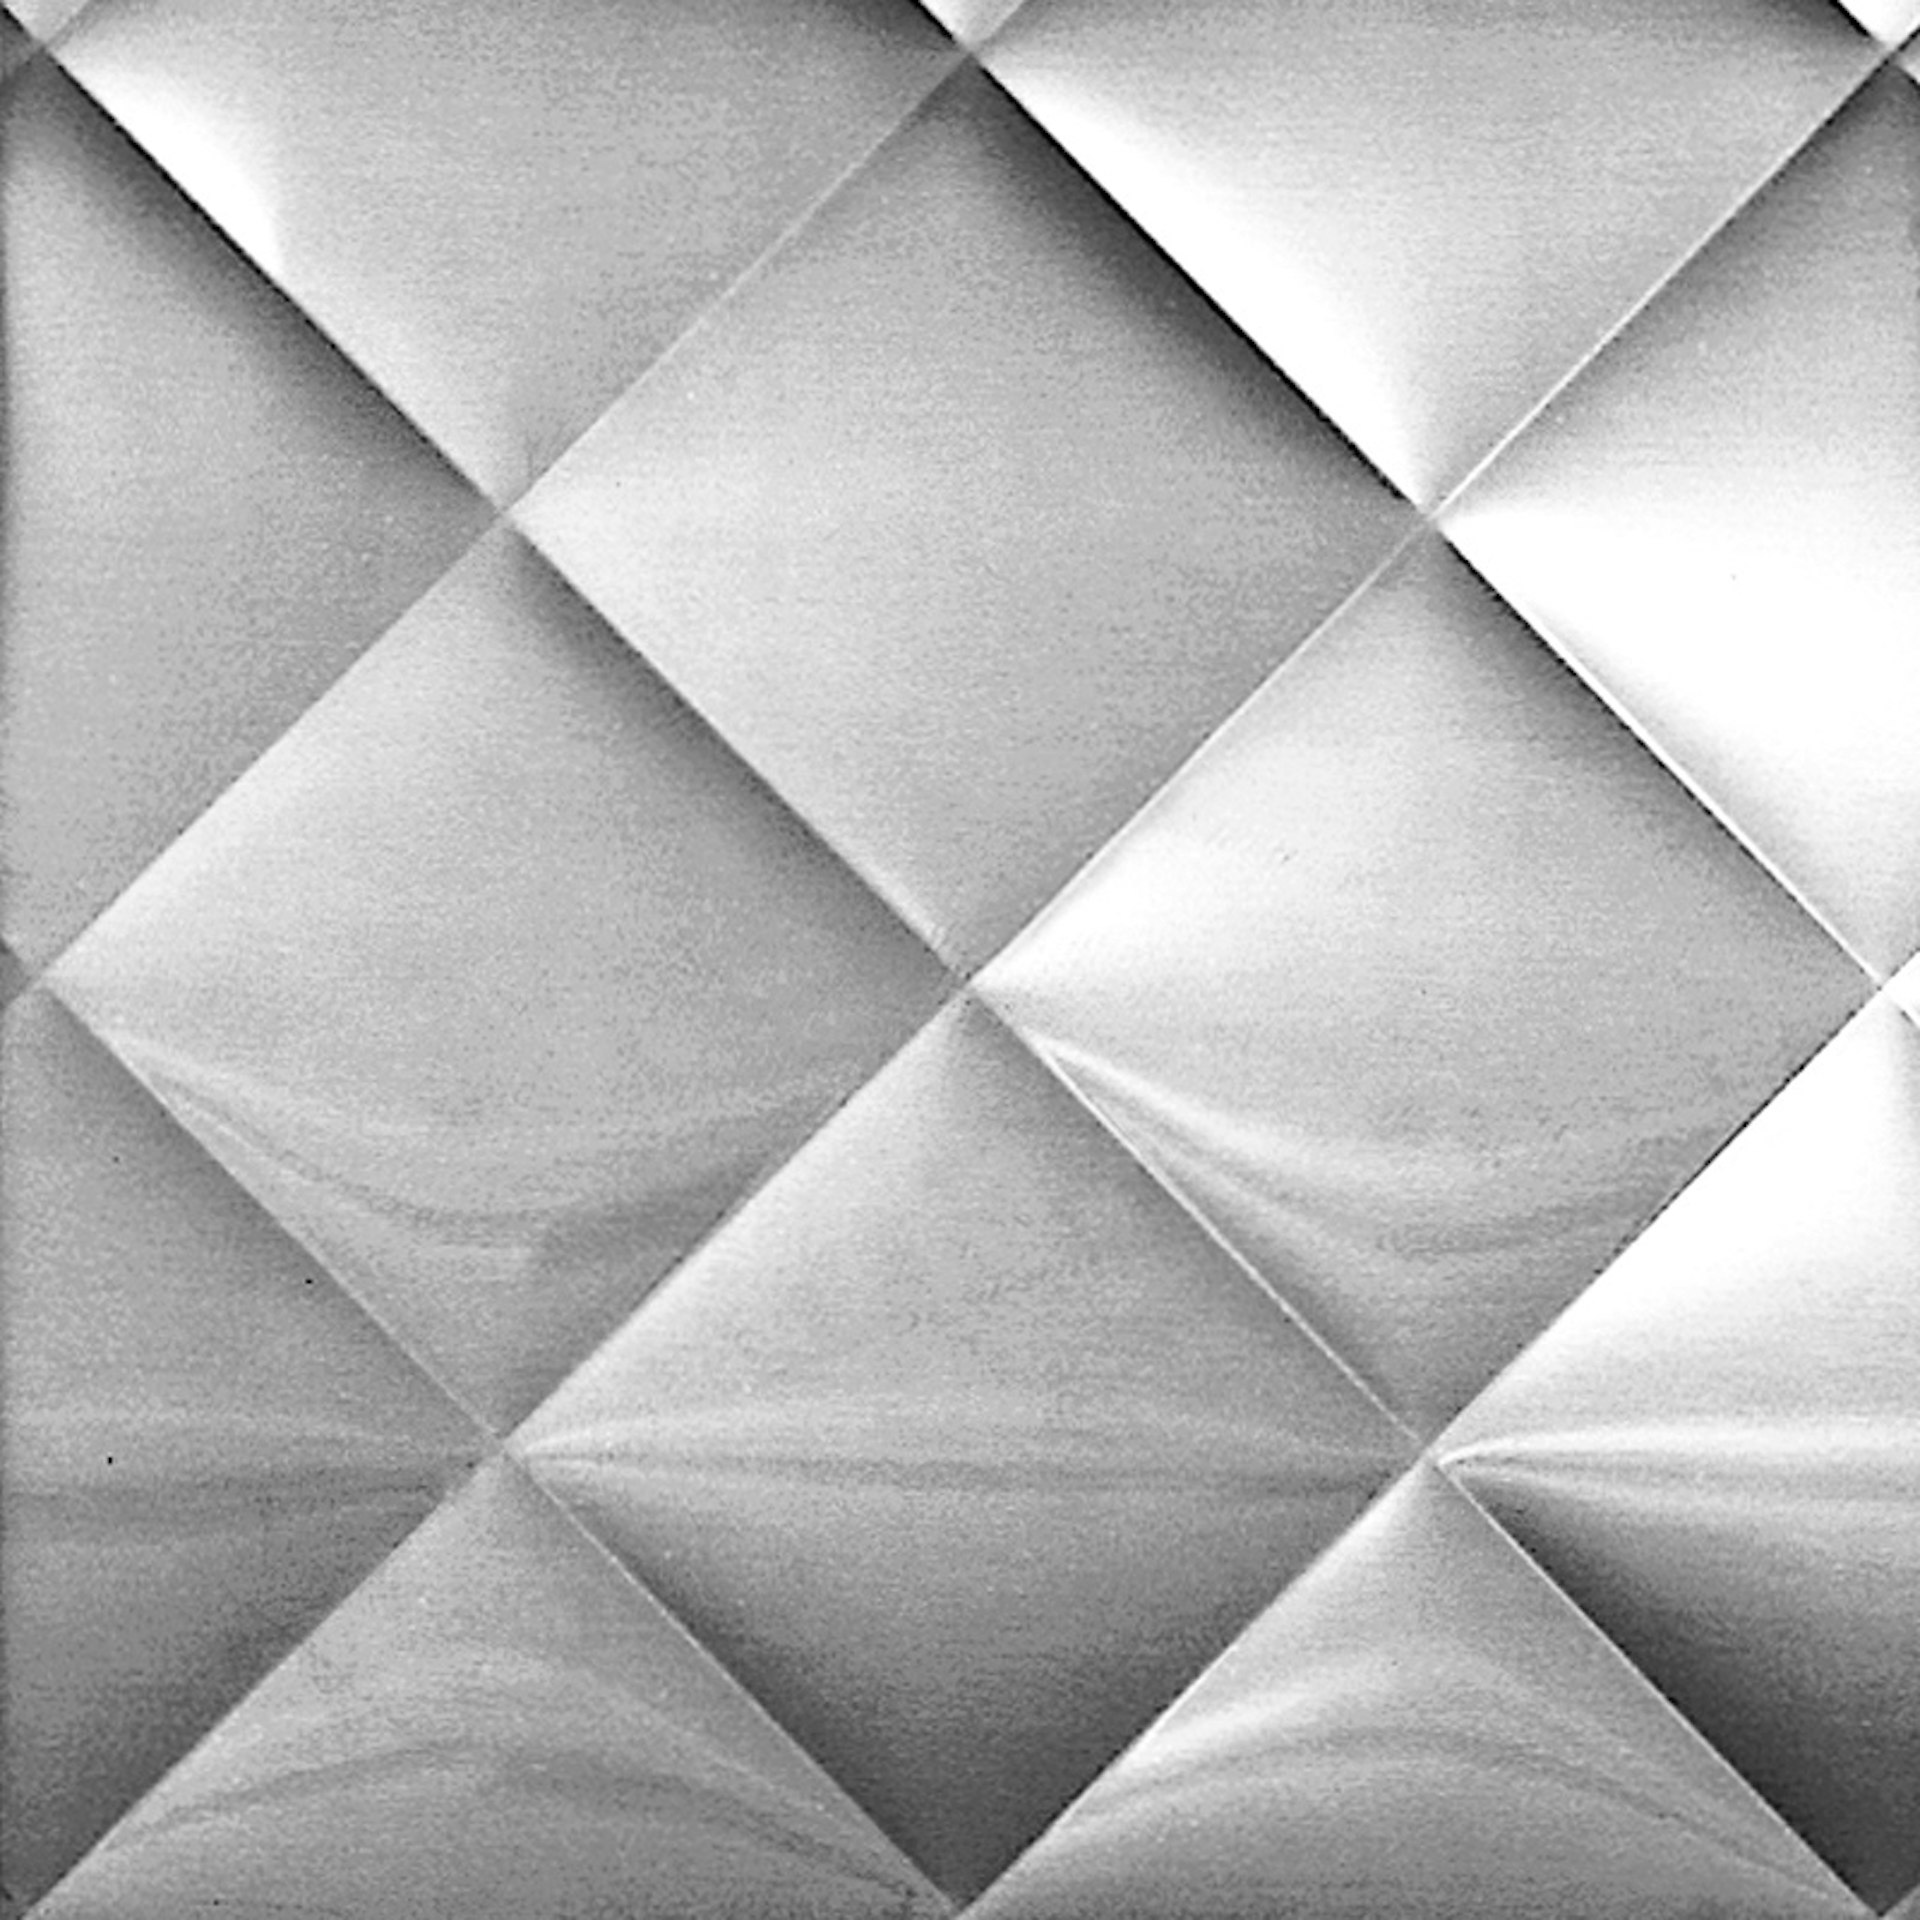
Ob als architektonisches Gestaltungselement, für hochwertige Innenräume oder für individuelle Metallarbeiten: Die Kombination aus Farbe und Struktur schafft differenzierte Oberflächenbilder.
Lassen Sie Ihre Idee Gestalt annehmen.
Sie planen ein Architektur-, Innenausbau- oder Designprojekt? Wir unterstützen Sie bei der Auswahl der passenden Farbe, Oberfläche und Materialqualität.
Die HANS KOHLER AG unterstützt bei der Auswahl geeigneter Werkstoffe, Farben und Oberflächen. Für die technische Planung sind insbesondere die Anforderungen an Korrosionsbeständigkeit, Temperatur, mechanische Beanspruchung und Verarbeitung zu berücksichtigen.
Haben Sie Fragen? Ich berate Sie gerne!
Kontakt
Ihr Wunschprodukt ist online nicht erhältlich oder Sie hätten gerne andere Masse? Rufen Sie uns an, gerne beantworten wir Ihre Fragen oder nehmen Ihre Bestellung telefonisch entgegen.
Roland Hangartner
Produktleiter «Bleche / Bänder»
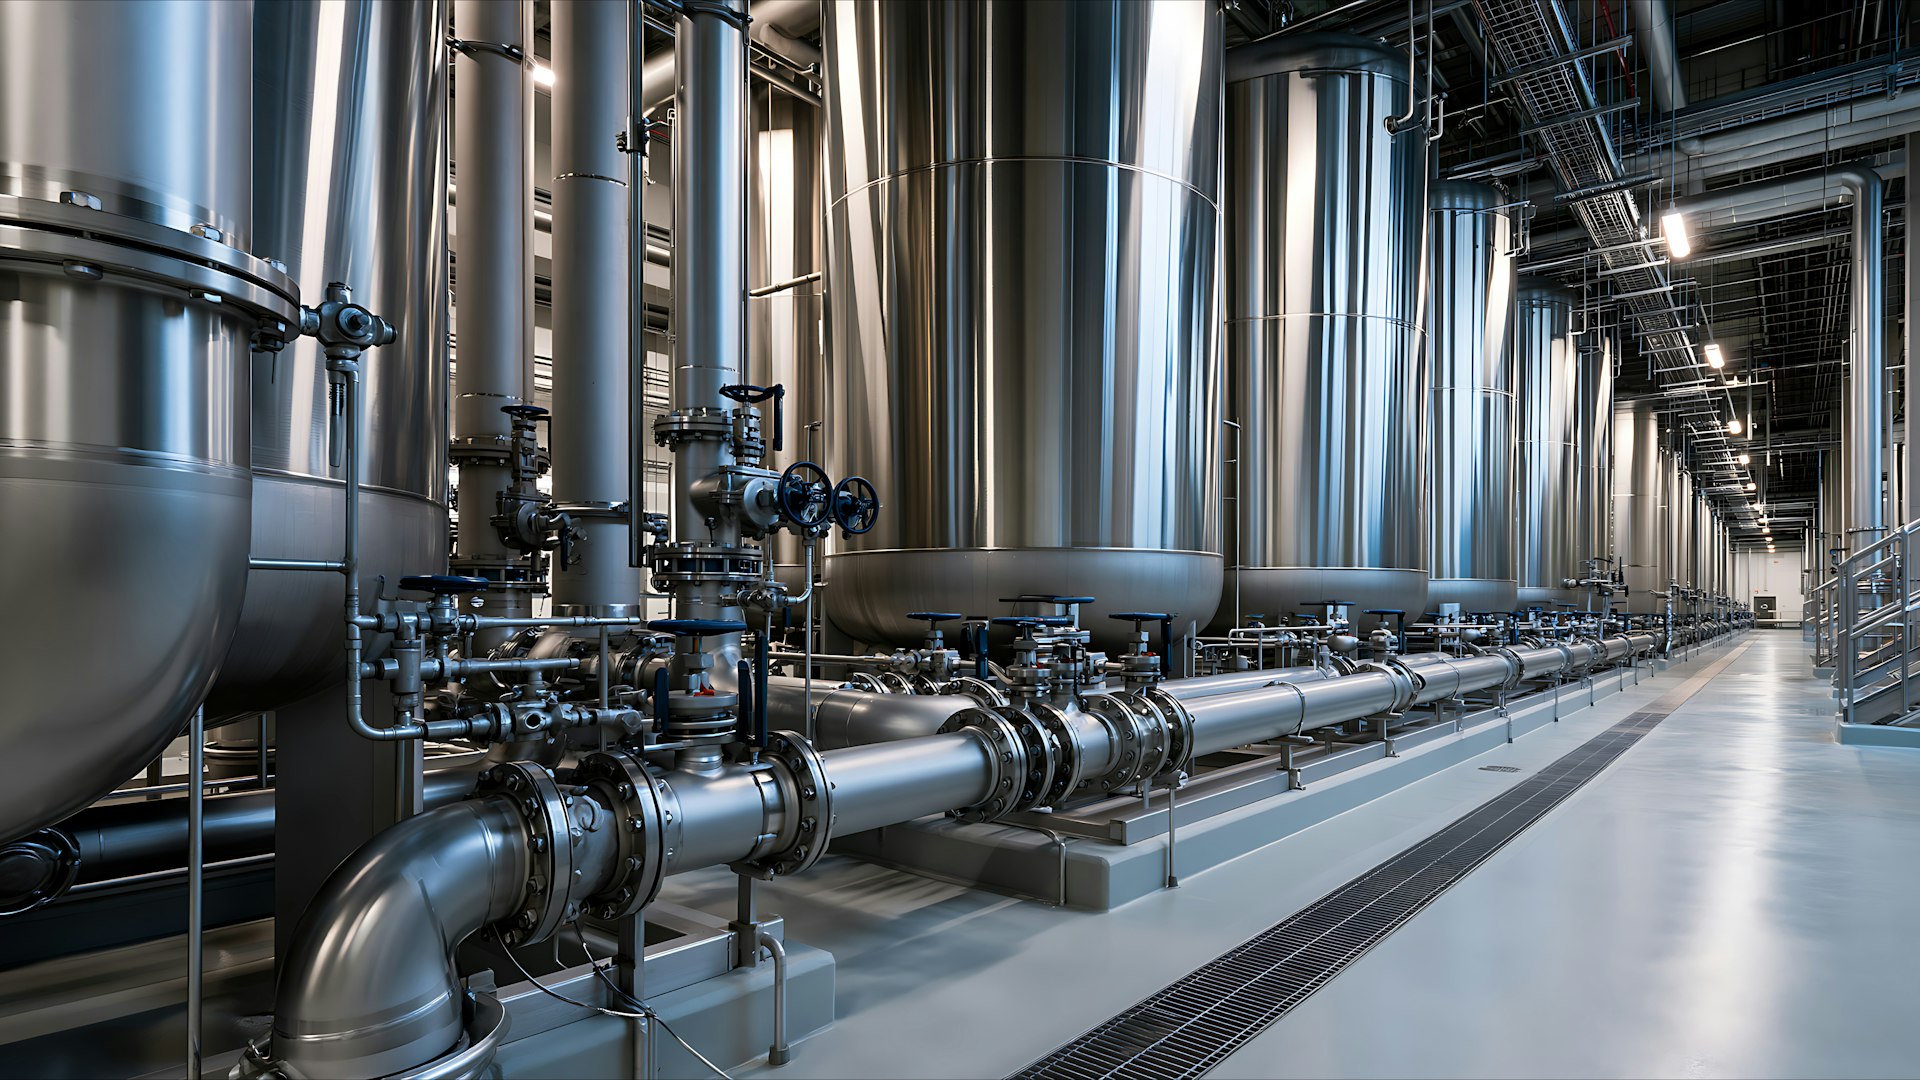
Die unschlagbare Vielseitigkeit von Edelstahlkomponenten im Anlagen- und Apparatebau: Erfolgsgeheimnis für langlebige Anlagen
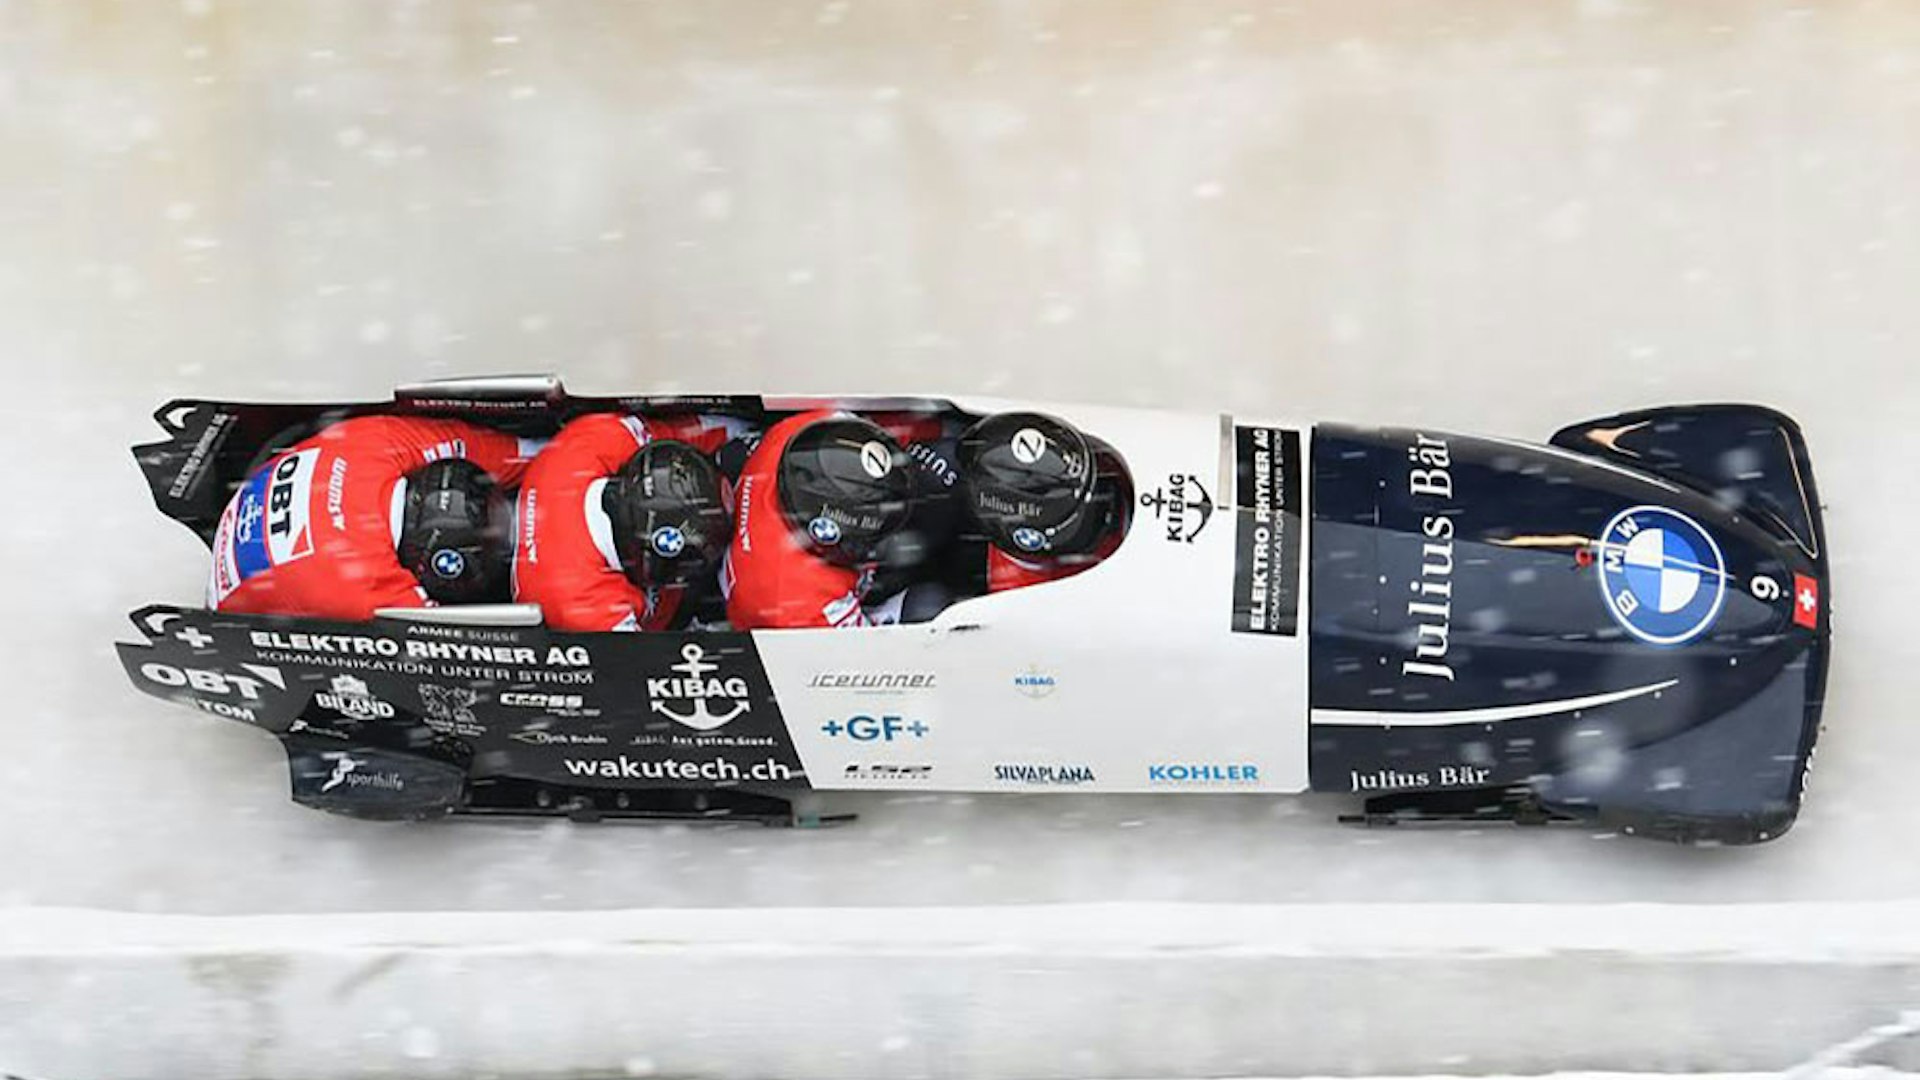
Sinnstiftende Partnerschaften: KOHLER fördert Sport, Innovation und Wissenschaft
KOHLER legt grossen Wert darauf, bedeutsame Aktivitäten zu fördern und sich in einem engagierten Netzwerk als aktive Playerin zu positionieren.
HANS KOHLER AG - Ihre Nr. 1 für Edelstahl
Die HANS KOHLER AG ist eine eigenständige, unabhängige Handelsunternehmung mit Sitz in Zürich.